AR49.20-W-1001-02A | Modificar la tubería de presión con conexión en la unidad de tratamiento posterior de gases de escape | ||
Precaución | Peligro de lesiones debidas a heridas por corte o excoriaciones en piezas de cantos vivos del vehículo | Al efectuar trabajos en piezas del vehículo afiladas o no desbarbadas o cerca de ellas, llevar puestos siempre guantes de protección. | |
Indicaciones generales y directivas para los trabajos de soldadura en la unidad de tratamiento posterior de gases de escape |

1 | Cortar con sierra la tubería de presión (1) cerca de la tuerca de racor (4). |
2 | Aflojar la tuerca de racor (2) y separar la tubería de presión (1) girando a un lado. |
W49.20-1165-11
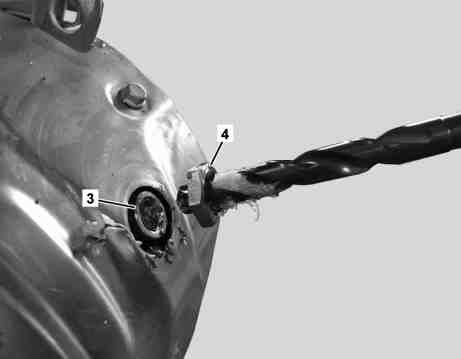
3 | Vaciar con una taladradora el empalme de la tubería de presión (3) solo hasta que se haya quitado por completo la tuerca de racor (4) y se pueda colocar luego el adaptador de reparación (5) hasta el collar. |
Prestar atención a que no pueda penetrar grasa ni virutas en la unidad de tratamiento posterior de gases de escape. |
Untar las brocas con grasa, de manera que las virutas se quedan pegadas a ellas y no puedan penetrar en la unidad de tratamiento posterior de gases de escape. Utilizar distintas brocas consecutivas aumentando el diámetro. Comenzando por Ø 10 mm hasta aprox. Ø 14,5 mm. Al principio, en pasos de 1 mm - luego, en pasos de 0,5 mm. |
W49.20-1166-11

4 | Limpiar el empalme de la tubería de presión (3). |
5 | Posicionar el adaptador de reparación (5) en el empalme de tubería de presión (3) tal como se representa. |
El adaptador de reparación (5) tiene que quedar con su collar aplicado al empalme de la tubería de presión (3). |
W49.20-1167-11

6 | Soldar el adaptador de reparación (5) en el empalme de la tubería de presión (3) de forma hermética al gas. |
W49.20-1188-11

7 | Untar la tuerca de racor (7) con una capa delgada de grasa resistente a altas temperaturas. |
8 | Introducir una nueva tubería de presión (6) con anillo de corte (8) y la tuerca de racor (7) en el adaptador de reparación (5). |
9 | Apretar ligeramente la tuerca de racor (7). |
La nueva tubería de presión (6) tiene que poderse girar todavía. |
10 | Alinear entre sí las tubería de presión restante (1) y la nueva tubería de presión (6). |
11 | Cortar la nueva tubería de presión (6) y la tubería de presión restante (1). |
Según la unidad de tratamiento posterior de gases de escape hay diferentes variantes. Por este motivo se tienen que cortar las tuberías de presión (6) y (1) si es necesario. En la siguiente operación de trabajo se tiene que puentear lo menos posibles con el trozo de tubo flexible (9). Si es necesario, doblar un poco de forma conveniente las tuberías de presión (6) y (1). |
W49.20-1169-11

12 | Unir ambas tuberías de presión (1, 6) con el trozo de tubo flexible (9) y las abrazaderas para tubo flexible (10). |
Asegurarse de que el trozo de tubo flexible (9) no está doblado. |
Acortar el trozo de tubo flexible (9), de manera que las tuberías de presión (1, 6) se introduzcan unos 3 cm por cada lado en el trozo de tubo flexible (9). |
W49.20-1170-11