
P63.50-3467-09
1 将金属针模板 (2) 放在 Y 标记(箭头)上,向后偏移约 10 毫米并划线(区域 A)。 如果 C 柱已损坏,则根据尺寸 (a) 向上转移 Y 标记(箭头),然后放好金属针模板 (2) 并划切(区域 A1)。尺寸 (a) 为 120 毫米。
2 使用车身锯沿虚线切割(区域 A 或 A1)。 注意下面的金属板。
3 露出并切除后翼子板 (1) 上的点焊焊点(区域 B)。
4 露出并磨开后翼子板 (1) 上的熔化极气体保护焊 (MIG) 焊缝(区域 C)。

P63.50-3423-11
5 使用 切割模板并根据尺寸 (b, c) 在后翼子板 (1) 上划切(区域 E)。 尺寸 (b) 约为 82 毫米,尺寸 (c) 约为 329 毫米。
6 使用车身锯在后翼子板 (1) 上切割(区域 E)。 注意下面的金属板。
7 露出并切除后翼子板 (1) 上的点焊焊点(区域 D 和 F)。

P63.50-3424-06
8 露出后翼子板 (1) 上的铆钉连接并用直径为 6.0 毫米的钻头钻孔(区域 G 和 I)。
9 露出并切除后翼子板 (1) 上的冲孔铆钉(区域 H)。
10 露出并切除后翼子板 (1) 上的点焊焊点(区域 J1、J2 和 J3)。

P63.50-3465-09
11 露出并切除后翼子板 (1) 上的铆钉连接和电阻点焊焊点(区域 K、L、M 和 Q)。
12 露出后翼子板 (1) 上的冲孔铆钉和铆钉连接并用直径为 6.0 毫米的钻头钻孔(区域 N、O、P 和 R)。
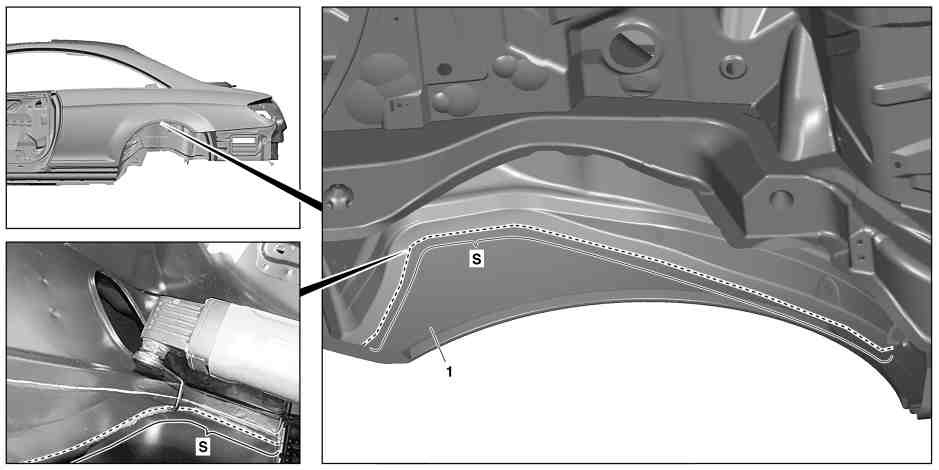
P63.50-3463-09
13 使用 多刀盘切削器切开外部后轮罩和后翼子板 (1) 之间的粘接(区域 S)。

P63.50-3427-09
14 使用热风枪加热交叉影线区域的后翼子板,然后将其拆下。
后翼子板受泡沫保护,在交叉影线区域粘合。必须拆除并更换损坏的泡沫部件。

P63.50-3431-09
对于所有其它操作步骤,遵守有关粘合表面预处理的信息。
15 使用圆形钢丝刷清理交叉影线区域的粘胶残留(区域 T、U、V、V1、W、X1、X2、X3 和 X4)。
16 使用圆形钢丝刷在两侧打磨交叉影线区域的连接表面,直至露出金属(区域 U、X2、V1 和 W1)。
17 使用圆形钢丝刷在一侧打磨其它交叉影线区域的连接表面,直至露出金属。
18 使用刮刀切除粘胶残留(区域 Y)。 留下的粘胶残留最多可为 2 毫米。去除松动的粘胶材料(未完全切除的其余部分)。
19 使用湿式/干式真空吸尘器清除磨屑和钻屑。
20 使用锌粉漆涂敷点焊凸缘的内侧(区域 V1)。

P63.50-3432-06
21 使用车身锯将上部 C 柱切割至所需尺寸,并用金属板卷边钳使其向内卷曲(区域 AA)。 将车间制造的金属板卷边钳用于难以够到的区域。
22 使用不锈钢圆形钢丝刷清除交叉影线区域的粘胶残留,并在一侧打磨连接表面,直至露出金属(区域 AB)。
23 使用圆形钢丝刷清除交叉影线区域的粘胶残留,并在一侧打磨连接表面,直至露出金属(区域 AF)。
24 使用圆形钢丝刷在一侧打磨交叉影线区域的连接表面,直至露出金属(区域 AC、AD 和 AE)。
25 使用湿式/干式真空吸尘器清除磨屑和钻屑。
26 使用锌纷漆涂敷点焊凸缘的内侧(区域 AC、AD 和 AE)。

P63.50-3468-11
27 使用不锈钢圆形钢丝刷清除交叉影线区域的粘胶残留,并打磨连接表面,直至露出金属(区域 Z、Z1 和 Z2)。
28 使用湿式/干式真空吸尘器清除磨屑和钻屑。