
P63.50-3467-09
1 Placer le gabarit pour agrafes métalliques (2) sur les marques verticales (flèches) en le décalant de 10 mm environ vers l'arrière et le marquer (zone A). Si le montant C est endommagé, reporter la marque verticale (flèches) vers le haut en respectant la cote (a), appliquer le gabarit pour les agrafes métalliques (2) et tracer la ligne de découpe (zone A1). La cote (a) est de 120 mm.
2 Effectuer avec une scie à carrosserie la ligne de découpe en suivant la ligne interrompue (zones A ou A1).
Faire attention aux tôles se trouvant dessous.
3 Dégager et fraiser les points de soudure sur l'aile arrière (1) (zone B).
4 Dégager et dégrafer la soudure en procédé MIG sur l'aile arrière (1) (zone C).

P63.50-3423-11
5 Tracer la ligne de découpe sur l'aile arrière (1) avec le gabarit de coupe en respectant les cotes (b, c) (zone E).
La cote (b) est de 82 mm environ et la cote (c) de 329 mm environ.
6 Effectuer avec une scie à carrosserie la découpe sur l'aile arrière (1) (zone E).
Faire attention aux tôles se trouvant dessous.
7 Dégager et fraiser les points de soudure sur l'aile arrière (1) (zones D et F).

P63.50-3424-06
8 Dégager les assemblages sertis sur l'aile arrière (1) et les percer avec
Ø 6,0 mm (zones G et I).
9 Dégager et fraiser les rivets auto-perceurs sur l'aile arrière (1) (zone H).
10 Dégager et fraiser les points de soudure sur l'aile arrière (1) (zones J1, J2 et J3).

P63.50-3465-09
11 Dégager et fraiser les assemblages sertis et les points de résistance sur l'aile arrière (1) (zones K, L, M et Q).
12 Dégager les rivets auto-perceurs et les assemblages sertis sur l'aile arrière (1) et les percer avec Ø 6,0 mm (zones N, O, P
et R).
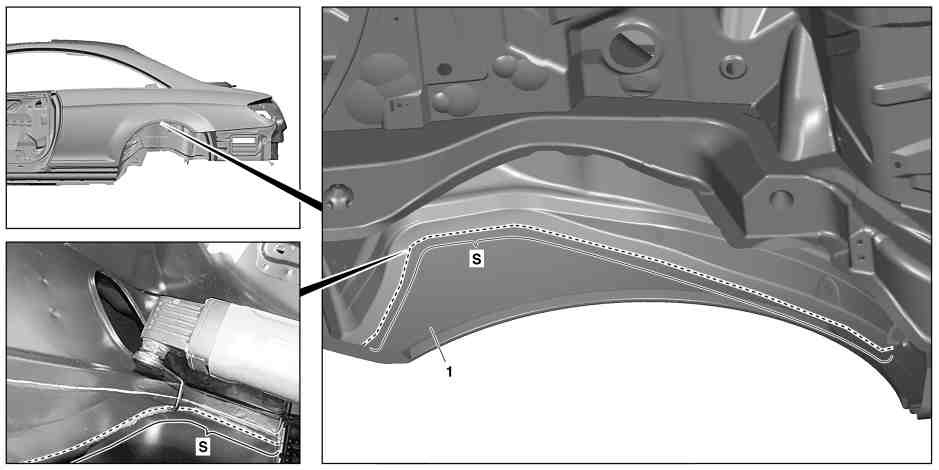
P63.50-3463-09
13 Sectionner l'assemblage collé entre la partie extérieure du passage de roue arrière et l'aile arrière (1) avec un outil de découpe (zone S).

P63.50-3427-09
14 Chauffer avec un pistolet à air chaud l'aile arrière dans les zones quadrillées et l'enlever.
L'aile arrière est remplie de mousse et collée dans les zones quadrillées. Il faut retirer et remplacer les éléments en mousse endommagés.

P63.50-3431-09
Pour toutes les autres séquences de travail, tenir compte des informations pour le traitement préliminaire des surfaces à coller.
15 Enlever avec une brosse métallique ronde les restes de colle dans les zones quadrillées (zones T, U, V, V1, W, X1, X2, X3
et X4).
16 Poncer au nu du métal des deux côtés les zones quadrillées des surfaces de raccordement avec une brosse métallique ronde (zones U, X2, V1 et W1).
17 Poncer au nu du métal sur un côté les autres zones quadrillées des surfaces de raccordement avec une brosse métallique ronde.
18 Couper les restes de colle avec un grattoir (zone Y).
Il ne faut laisser que 2 mm maximum de résidus de colle. Retirer les restes de colle qui n'ont pas été entièrement tranchés.
19 Enlever les copeaux de ponçage et de perçage avec un aspirateur pour déchets solides et humides.
20 Appliquer de la peinture à la poudre de zinc sur les faces intérieures des brides de soudage par points (zone V1).

P63.50-3432-06
21 Couper la partie supérieure du montant C à dimension avec une scie à carrosserie et la soyer vers l'intérieur avec une pince à soyer (zone AA).
Utiliser une pince à soyer pour zones difficilement accessibles à confectionner soi-même.
22 Enlever avec une brosse métallique ronde en acier inoxydable les restes de colle dans les zones hachurées et poncer au nu du métal les surfaces de raccordement d'un côté (zone AB).
23 Enlever avec une brosse métallique ronde les restes de colle dans la zone quadrillées et poncer au nu du métal les surfaces de raccordement d'un côté (zone AF).
24 Poncer au nu du métal des deux côtés les zones quadrillées des surfaces de raccordement avec une brosse métallique ronde (zones AC, AD et AE).
25 Enlever les copeaux de ponçage et de perçage avec un aspirateur pour déchets solides et humides.
26 Appliquer de la peinture à la poudre de zinc sur les faces intérieures des brides de soudage par points (zones AC, AD et AE).

P63.50-3468-11
27 Enlever avec une brosse métallique ronde en acier inoxydable les restes de colle dans les zones hachurées et poncer au nu du métal les surfaces de raccordement (zones Z, Z1 et Z2).
28 Enlever les copeaux de ponçage et de perçage avec un aspirateur pour déchets solides et humides.