
P63.50-3467-09
1 Приложить металлический игольчатый шаблон (2) к меткам Y (стрелка) со смещением прибл. на 10 назад и отметить положение (область A).
При поврежденной стойке C перенести отметки Y (стрелка) в соответствии с размером (a) вверх, приложить металлический игольчатый шаблон (2) и разметить разделительный срез (область A1).
Размер (a) составляет 120 мм.
2 Провести разделительный срез вдоль намеченной линии с помощью кузовной пилы (область A или A1).
Обратить внимание на расположенную под ним деталь.
3 Обеспечить доступ к точкам сварки на заднейм крыле и срезать их фрезой (область В).
4 Обеспечить доступ к шву пайки MIG на заднем крыле (1) и отшлифовать (область C).

P63.50-3423-11
5 Отметить место разъединения на заднем крыле (1 ) с помощью шаблона в соответствии с размерами (b, c) (область E).
Размер (b) сосставляет прибл. 82 мм, а размер (c) - прибл. 329 мм.
6 Сделать разрез на заднем крыле (1) с помощью кузовной пилы (область E).
Обратить внимание на расположенную под ним деталь.
7 Освободить и отфрезеровать точки сварки на заднем крыле (1) (области D и F).

P63.50-3424-06
8 Обеспечить доступ к клинчевым соединениям на заднем крыле (1) и просверлить отверстие сверлом диаметром Ø 6,0 мм (области G и I).
9 Обеспечить доступ к клепке на заднейм крыле и срезать их фрезой (область H).
10 Обеспечить доступ к точкам сварки на заднем крыле (1) и отфрезеровать (области J1, J2 и J3).

P63.50-3465-09
11 Обеспечить доступ к клинчевым соединениям и точкам сварки на заднем крыле (1) и отфрезеровать (области K, L, M и Q).
12 Обеспечить доступ к местам клепки и клинчевым соединениям на заднем крыле (1) и просверлить отверстие сверлом диаметром Ø 6,0 мм (области N, O, P и R).
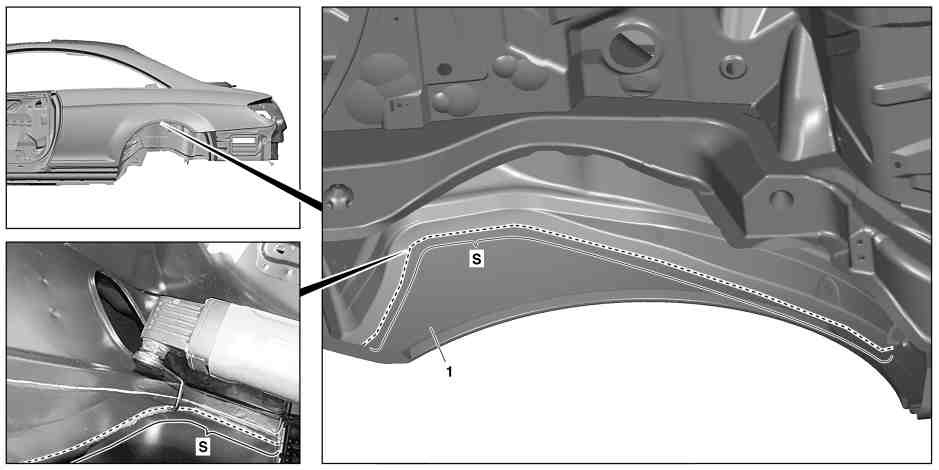
P63.50-3463-09
13 Разъединить клеевое соединение между задней внешней частью колесной арки и задним крылом (1) с помощью мультирезака (область S).

P63.50-3427-09
14 Нагреть заднее крыло в заштрихованной зоне промышленным феном и снять.
Заднее крыло в заштрихованных областях обработано и заклеено. Поврежденные детали из пеноматериала необходимо удалить и заменить.

P63.50-3431-09
При всех последующих операциях обратить внимание на информацию по подготовке склеиваемых поверхностей.
15 Удалить остатки клея с заштрихованных областей с помощью круглой проволочной щетки (области T, U, V, V1, W, X1, X2, X3 и X4).
16 Зачистить области сопряжения в заштрихованных областях с обеих сторон с помощью круглой проволочной щетки (области U, X2, V1 и W1).
17 Стыковочные поверхности в оставшихся заштрихованных зонах отшлифовать до блеска круглой проволочной щёткой.
18 Срезать остатки клея скребковым лезвием (область Y).
Допускается оставлять не более 2 мм остатков клеевого материала. Остатки клея (не полностью срезанные остатки) удалить.
19 Удалить стружки от сверления и шлифования пылесосом для сухой и влажной уборки.
20 Внутренние стороны фланцев точечной сварки обработать цинконаполненной краской (область V1).

P63.50-3432-06
21 Разрезать стойку C кузовной пилой и снять внуть с помощью обжимных клещей (область AA).
Использовать цангу для труднодоступных областей.
22 Снять остатки клея в заштрихованных областях с помощью круглой стальной щетки и ошлифовать до блеска области сопряжения (область AB).
23 Снять остатки клея в заштрихованной области с помощью круглой щетки и ошлифовать до блеска область сопряжения с одной стороны (область AF).
24 Зачистить области сопряжения в заштрихованных областях с обеих сторон с помощью круглой проволочной щетки (области AC, AD и AE).
25 Удалить стружки от сверления и шлифования пылесосом для сухой и влажной уборки.
26 Окрасить внутренние стороны фланцевой точечной сварки цинконаполненной краской (области AC, AD и AE).

P63.50-3468-11
27 Снять остатки клея в заштрихованных областях с помощью круглой стальной щетки и ошлифовать до блеска области сопряжения (области Z, Z1 и Z2).
28 Удалить стружки от сверления и шлифования пылесосом для сухой и влажной уборки.