
201 589 00 51 00
Kaynak noktası açma frezesi
Piyasada bulunan el aletleri
Numara | Açıklama | |
WH58.30-Z-1002-01A | Küresel freze, Ø 12 mm | |
WH58.30-Z-1006-01A | Vario Drill WS 91 kaynak noktası çözücüsü | |
WH58.30-Z-1001-03A | Yuvarlak telli fırça, örgülü, Ø 70 mm | |
WH58.30-Z-1021-04A | Ayırma diski, Ø 65 mm, 80 m/s (maks. 23.500 dak) | |
WH58.30-Z-1024-04A | Zımpara diski, Ø 115 mm, 80 m/s (maks. 13.250 /dak) |
Atölye donanımları
WE58.40-Z-1001-03A | Matkap (Elektr./Basınçlı hava) |
WE58.40-Z-1002-03A | Düz el taşlama aleti (Elektr./Basınçlı havalı) |
WE58.40-Z-1003-03A | El taşlama aleti (Elektrikli/Basınçlı havalılı) |
WE58.40-Z-1004-03A | Karoseri testeresi (Elektrikli/Basınçlı havalı) |
P63.50-0501-06
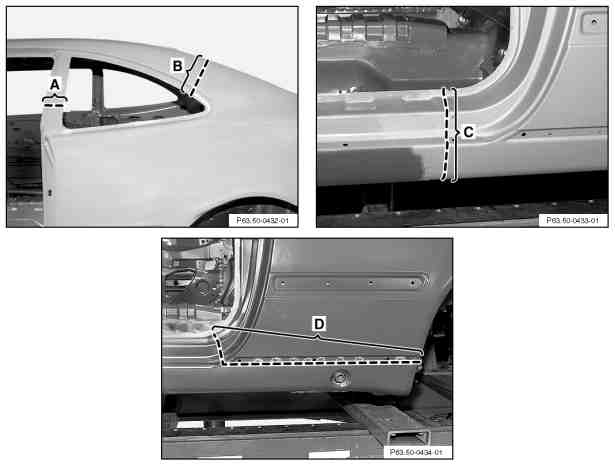
1 Arka çamurluğu A-C alanlarında çizin (kesik çizgiler) ve karoseri testerisi ile kesin.
Altında bulunan B ve C direği iç parçalarına hasar vermeyin.
Tamir işlemi hasar kapsamına göre C ve D ayırma kesimi arasında gerçekleştirilmelidir.
Yakıt deposu D ayırma kesiminde araçta kalabilir.

P63.50-0502-09
2 Kaynak bölgelerine erişimi sağlayın.
3 A - G alanlarında kaynak noktalarını frezeleyin.

P63.50-0503-06
4 A bölgesindeki kaynak noktalarını frezeleyin.
B ve C alanlarındaki sert lehim dikişlerini açın lehimi sökün.
D alanındaki kaynak dikişini ayırın.
5 B ve C direğini kareli alanda bir sıcak hava fönüyle ısıtın (köpüklenmiş alan).
6 Deforme olan arka çamurluğu çıkarın.

P63.50-0504-09
7 Kaynak puntası kalıntılarını taşlayarak alın.
8 Bağlantı yüzeylerini kareli bölgelerde düz olana kadar taşlayın.
9 Nokta flanşları iki tarafı düz olacak şekilde taşlayın.
10 Nokta flanşlarının iç taraflarına çinko tozu boyası sürün.