
201 589 00 51 00
Schweißpunktfräser
Handelsübliche Werkzeuge
Nummer | Bezeichnung | |
WH58.30-Z-1002-01A | Kugelfräser, Ø 12 mm | |
WH58.30-Z-1006-01A | Schweißpunktlöser Vario Drill WS 91 | |
WH58.30-Z-1001-03A | Runddrahtbürste, gezopft, Ø 70 mm | |
WH58.30-Z-1021-04A | Trennscheibe, Ø 65 mm, 80m/s, (max. 23.500 /min) | |
WH58.30-Z-1024-04A | Schleifblatt, Ø 115 mm, 80m/s, (max. 13.250 /min) |
Werkstatt-Einrichtungen
WE58.40-Z-1001-03A | Bohrmaschine (Elektr./Druckluft) |
WE58.40-Z-1002-03A | Geradschleifer (Elektr./Druckluft) |
WE58.40-Z-1003-03A | Winkelschleifer (Elektr./Druckluft) |
WE58.40-Z-1004-03A | Karosseriesäge (Elektr./Druckluft) |
P63.50-0501-06
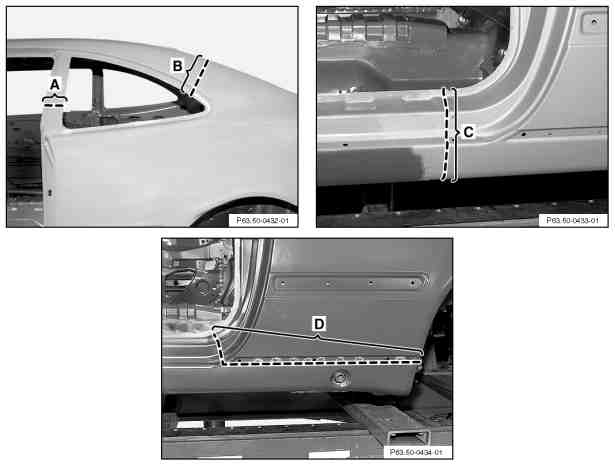
1 Hinterkotflügel in den Bereichen A-C anreißen (gestrichelte Linien), und mit Karosseriesäge durchsägen.
Darunterliegende B und C-Säuleninnenteile nicht beschädigen.
Die Reparatur ist je nach Schadensumfang zwischen Trennschnitt C und D durchzuführen.
Der Kraftstoffbehälter kann beim Trennschnitt D im Fahrzeug verbleiben.

P63.50-0502-09
2 Schweißbereiche freilegen.
3 Schweißpunkte in den Bereiche A - G abfräsen.

P63.50-0503-06
4 Schweißpunkte im Bereich A abfräsen.
Hartlotnähte in den Bereichen B und C freilegen und auslöten.
Schweißnaht im Bereich D trennen.
5 B- und C-Säule im karierten Bereich mit einem Heißluftfön erwärmen (ausgeschäumter Bereich).
6 Deformierten Hinterkotflügel abnehmen.

P63.50-0504-09
7 Schweißpunktreste abschleifen.
8 Anschlußflächen in den karierten Bereichen blankschleifen.
9 Punktflansche beidseitig blankschleifen.
10 Innenseiten der Punktflansche mit Zinkstaubfarbe streichen.