
201 589 00 51 00
Fresa dos pontos de solda
Ferramentas de uso comercial
Número | Designação | |
WH58.30-Z-1002-01A | Fresa esférica, Ø 12 mm | |
WH58.30-Z-1006-01A | Removedor de pontos de solda Vario Drill WS 91 | |
WH58.30-Z-1001-03A | Escova de aço redonda, trançada, Ø 70 mm | |
WH58.30-Z-1021-04A | Disco de corte, Ø 65 mm, 80 m/s, (máx. 23.500 rpm) | |
WH58.30-Z-1024-04A | Folha de lixa, Ø 115 mm, 80 m/s, (máx. 13.250 rpm) |
Equipamentos de oficina
WE58.40-Z-1001-03A | Furadeira (elétrica/pneumática) |
WE58.40-Z-1002-03A | Esmeriladora plana (elétrica/pneumática) |
WE58.40-Z-1003-03A | Esmeriladora angular (elétrica/pneumática) |
WE58.40-Z-1004-03A | Serra de carroçaria (elétrica/pneumática) |
P63.50-0501-06
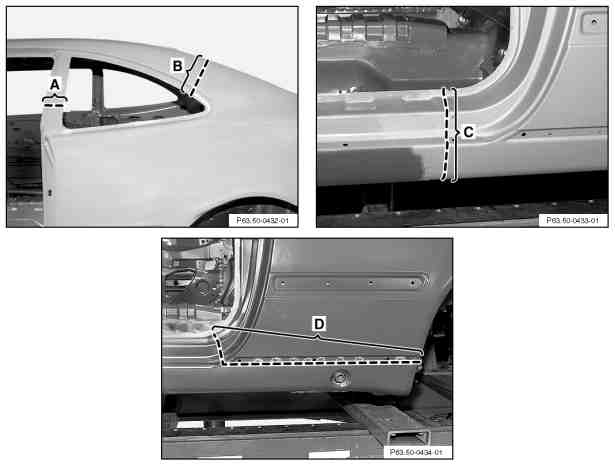
1 Traçar o pára-lama traseiro nas áreas A-C (linhas tracejadas) e serrar com a serra para carroçaria.
Não danificar as partes internas das colunas B e C inferiores.
O reparo deve ser executado, conforme a extensão do dano, entre o corte de separação C e D.
O tanque de combustível pode permanecer no veículo no corte de separação D.

P63.50-0502-09
2 Deixar as áreas de solda a descoberto.
3 Fresar os pontos de solda nas áreas A - G.

P63.50-0503-06
4 Fresar os pontos de solda na área A.
Deixar as junções por solda forte nas áreas B e C a descoberto e dessoldar.
Separar o cordão de solda na área D.
5 Aquecer as colunas B e C na área quadriculada com um soprador térmico (área sem espuma).
6 Remover o pára-lama traseiro deformado.

P63.50-0504-09
7 Esmerilar os resíduos dos pontos de solda.
8 Brunir as superfícies de conexão nas áreas quadriculadas.
9 Lixar polindo as flange para pontear de ambos os lados.
10 Aplicar tinta de pó de zinco na parte interna da flange para solda a ponto.