修理材料
编号 | 名称 | 订货号 |
BR00.45-Z-1092-02A | 粘结包, 车身, 含有 2 种成份的粘合剂 | A 009 989 36 71 |
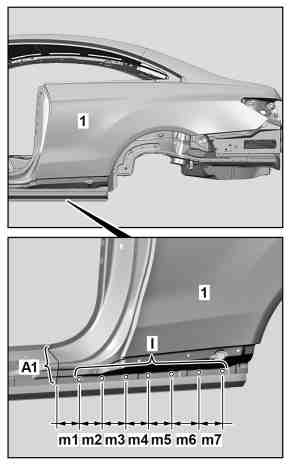
以下步骤以左侧后翼子板为例进行说明并可在右侧后翼子板上模拟进行.
1 安装后翼子板 (1), 行李箱盖, 左后灯组 (E3) 和橡胶封条并固定.
2 检查并调节缝隙尺寸.
3 将后翼子板 (1) 固定到位.
4 拆下行李箱盖, 左后灯组和橡胶封条.
5 在后翼子板 (1) (区域 I) 上钻出 Ø 6.7 mm 铆接孔.
距离 (m1-m7) 从切割边缘开始测得 (区域 A1).
P63.50-3830-03
尺寸:
m1 30 mm 的盆形齿轮
m2 100 毫米
m3 175 mm
m6 535 mm
m7 610 mm
m4 335 mm
m5 410 mm
6 拆除后翼子板 (1).
7 去除后翼子板 (1) 上两侧铆钉孔的毛刺.
8 在后翼子板 (1) 上钻出埋头铆接孔.
9 使用锌粉漆涂敷铆接点内侧.

P63.50-3644-11
10 将玻璃修理包中的车窗橡胶隔件作为隔件以统一的间隔安装在外部后轮罩上 (区域 B).
11 在外部后轮罩, C 柱和泡沫零部件上涂抹密封剂.
必须更换不能再用的受损泡沫零部件. 只能从戴姆勒公司相关部门获取新的泡沫零部件.

P63.50-3645-07

P63.50-3829-01
12 在交叉线阴影区域涂敷双组份粘合剂.
关于含有 2 种成份的粘结剂的固化和工作时间, 参阅制造商提供的信息.
遵遵循粘合面的预处理规定.

P63.50-3649-06
13 安装后翼子板 (1), 匹配并固定到位.
14 使用双鼓型 Ø 6.4×14 埋头铆钉 (区域 L) 铆接后翼子板 (1).
15 后翼子板 (1) (区域 J, K, M, N, O 和 P).
16 后翼子板 (1) (区域 Q 和 R).
执行惰性气体保护焊, 在两次焊接间留出冷却时间, 以最小化热变形 (区域 Q 和 R).

P63.50-3650-09
17 后翼子板 (1) (区域 T 和 S).
18 后翼子板 (1) (区域 T1).
使用 Ø 5.5 mm i 在区域 T1 钻出塞焊孔.
19 清洁后翼子板 (1) 上的点焊焊点.
20 将惰性气体焊缝打磨平整.
21 使用填充焊剂焊接后翼子板 (1) 上的表面并打光.
22 清除磨屑和钻屑.