P01.30-0310-09
| Desmontaje, montaje | ||
1 | Desmontar la culata | Motor 602.980 | |
Motor 602.982 | |||
Motor 602.984/985 | |||
Motor 601.943 | |||
2 | Desmontar los resortes y las juntas de vástago de válvula | ||
| |||
| |||
| |||
3 | Desmontar las válvulas | ||
| Comprobación | ||
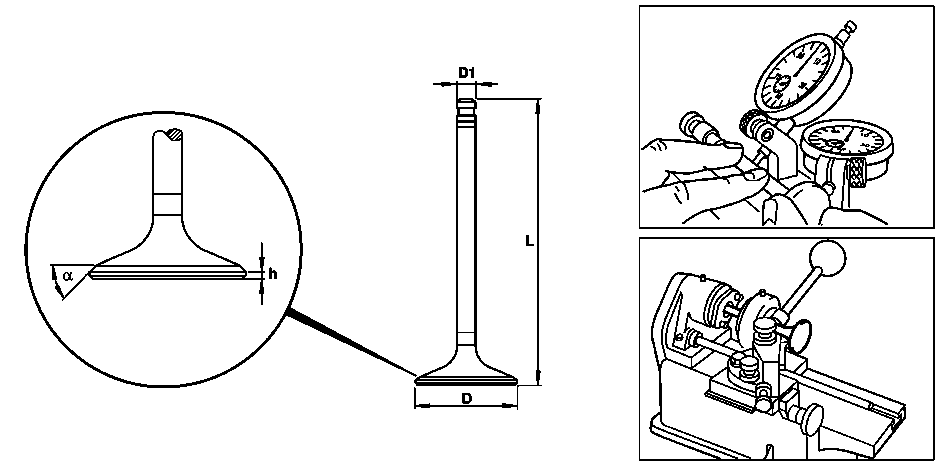
4 | Limpiar las válvulas y efectuar un examen visual | Renovar las válvulas cuya cabeza esté quemada, o tengan una altura (h) demasiado pequeña y aquéllas, cuyo vástago esté desgastado o estriado. | |
5 | Medir la concentricidad en el vástago y en el asiento de válvula | Renovar la válvula si es necesario | |
Eliminación de válvulas llenas de sodio | |||
Rectificado | |||
6 | Repasar el asiento de válvula | Rectificadora de válvulas | |
Observar las instrucciones de uso del aparato de repasado y el ángulo de ajuste | |||
7 | Volver a medir la excentricidad en el vástago de válvula y en el asiento de válvula | En caso de una excentricidad demasiado grande o bien una altura demasiado pequeña (h), renovar la válvula | |
8 | Medir la profundidad de válvula en culata respecto de la culata | Dado el caso: | |
Tornear los asientos postizos de válvula | |||
| |||
| |||
Corredera de medición de profundidades | |||
9 | Colocar la válvula, comprobar la estanqueidad | Aparato de comprobación del vacío | |
10 | El montaje se efectúa en orden inverso. |
Valores de comprobación de válvulas
Número | Denominación | Motor | Motor 602.980/982/ 983/984/985 | ||
BE05.30-N-1002-01D | Altura de la cabeza de válvula (h) | Escape, valor de nuevo | mm | 1,75-2,05 | 1,75-2,05 |
Escape, valor límite | mm | 1,6 | 1,6 | ||
Admisión, valor de nuevo | mm | 1,75-2,05 | 1,75-2,05 | ||
Admisión, valor límite | mm | 1,6 | 1,6 | ||
Ilustración, véase | |||||
BE05.30-N-1003-01D | Ángulo de asiento de válvula (α) | escape | ° | 45° -15' | 45° -15' |
admisión | ° | 45° -15' | 45° -15' | ||
Ilustración, véase | |||||
BE05.30-N-1008-01D | Anchura de asiento de válvula | escape | mm | 2 | 2 |
admisión | mm | 2 | 2 | ||
BE05.30-N-1009-01D | Concentricidad de asiento de válvula respecto a vástago de válvula | escape | mm | 0,03 | 0,03 |
admisión | mm | 0,03 | 0,03 | ||
Valores de comprobación de la culata
Número | Denominación | Motor 601.943 | Motor 602.980/ | ||
BE01.30-N-1006-02D | Profundidad de válvula en culata (a) con válvulas nuevas y asientos postizos de válvula nuevos | Válvula de escape | mm | 0,1...0,7 | 0,1...0,5 |
Válvula de admisión | mm | 0,1...0,7 | 0,1...0,5 | ||
Ilustración, véase | |||||
BE01.30-N-1010-02D | Distancia desde el extremo del vástago de válvula hasta el fondo del cojinete de árbol de levas (T) | mm | 20,4...21,4 | 20,4...21,4 | |
Ilustración, véase | |||||


001 589 53 21 00
343 589 00 40 00
Soporte del reloj comparador
Reloj comparador
601 589 01 59 00
Tabla de montaje
111 589 25 61 00
Maletín de herramientas de montaje de válvulas

606 589 00 37 00
Tenazas
Documentos referenciados
- ar0130d5800b Desmontar y montar la culata
- ar0130d5800r Desmontar y montar la culata
- ar0130d5800s Desmontar y montar la culata
- ar0130p5800hw Desmontar y montar la culata
- ar0530d351002a Desmontar, montar los resortes de válvula y las juntas de vástago de válvula
- ar0530d410001a Medir la profundidad de válvula en culata respecto de la culata
- ar0530d4511b Tornear los asientos postizos de válvula
- os0530p000101a Desguace de válvulas llenas de sodio