
1 | Bloc-cylindres |
2 | Comparateur |
3 | Jauge de calibrage rapide pour mesures internes |
A | Mesure dans le sens longitudinal |
B | Mesure dans le sens transversal |
C | Mesure au point de renversement supérieur du premier segment |
D | Mesure au milieu de la course du piston dans le cylindre |
G01.40-3114-06
Enlever, poser | |||
1 | Déposer la culasse |
| |
2 | Monter le dispositif de rotation / de verrouillage du moteur |
| |
Couvercle de fermeture de regard sur carter de distribution | |||
Dispositif de rotation | |||
| Contrôler | ||
3 | Virer le vilebrequin ; pour cela, utiliser le dispositif de rotation / de verrouillage jusqu'à ce que le piston soit placé dans le PMI | ||
4 | Éliminer les résidus de combustion de la paroi du cylindre | ||
5 | Contrôler à nouveau le cylindre | ||
| |||
Les parois du cylindre ne doivent pas présenter de rayures carbonisées. Les rayures minimes ne sont pas critiques. | |||
Mesure | |||
6 | Placer et ajuster le comparateur (2) et la jauge de calibrage rapide (3) pour mesures internes sur le diamètre intérieur de la chemise de cylindre. | Précontrainte : 5 mm. | |
Moteur 906.999, 924.925, 926.950Diamètre intérieur de cylindre, dernier usinage | |||
Comparateur | |||
7 | Mesurer le diamètre intérieur de la paroi de cylindre ou de la chemise de cylindre puis régler le comparateur (2) sur "0" | Mesurer sur la partie sans usure (en haut), au-dessus du point de renversement supérieur du premier segment de piston. Sens de mesure longitudinal (A) et transversal (B). | |
Tenir compte de l'écart admissible pour la forme cylindrique. | |||
Ovalisation et conicité de cylindre / différence déroulement de cylindre (avec et sans douille) | |||
8 | Mesurer l'usure sur le diamètre intérieur du cylindre au point de mesure (C) sur les dispositifs de mesure (A, B) et au point de mesure (D) sur les dispositifs de mesure (A, B) |
| |
Si le diamètre intérieur max. admissible du cylindre est dépassé, le bloc-cylindres (1) doit être remplacé. | |||
9 | Contrôler et mesurer les autres cylindres | ||
10 | Effectuer la pose dans l’ordre inverse |
Valeurs de contrôle bloc-cylindres |
Numéro | Désignation | Moteur 904.9, 906.9 | Moteur 924.9, 926.9 | |||
BE01.40-B-1001-02C | Diamètre intérieur de cylindre, dernier usinage | Niveau normal | Tolérance A | mm | 101,985...101,991 | 105,985...105,991 |
Tolérance B | mm | 101,992...102,008 | 105,992...106,008 | |||
Tolérance C | mm | 102,009...102,015 | 106,009...106,015 | |||
Réparation I | Tolérance A | mm | 102,285...102,291 | 106,285...106,291 | ||
Tolérance B | mm | 102,292...102,308 | 106,292...106,308 | |||
Tolérance C | mm | 102,309...102,315 | 106,309...106,315 | |||
Réparation II | Tolérance A | mm | 102,585...102,591 | 106,585...106,591 | ||
Tolérance B | mm | 102,592...102,608 | 106,592...106,608 | |||
Tolérance C | mm | 102,609...102,615 | 106,609...106,615 | |||
Réparation III | Tolérance A | mm | 102,885...102,891 | 106,885...106,891 | ||
Tolérance B | mm | 102,892...102,908 | 106,892...106,908 | |||
Tolérance C | mm | 102,909...102,915 | 106,909...106,915 |
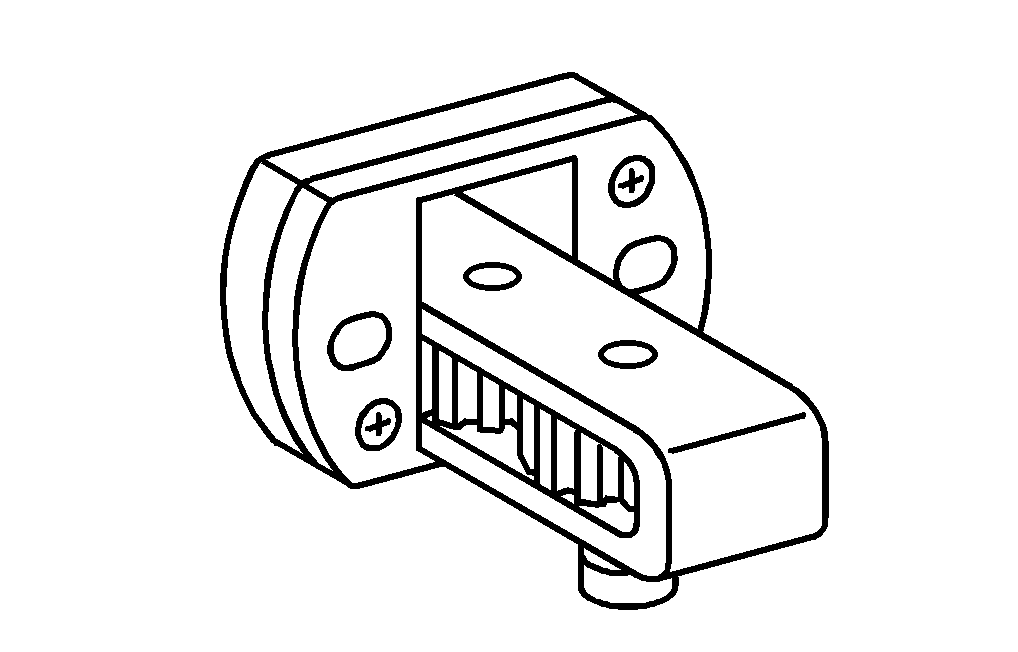

904 589 04 63 00
Dispositif de rotation
001 589 53 21 00
Comparateur
Documents référencés
- ah0140b000101a
- ar0130b5800dd Déposer, poser la culasse
- ar0140b9203dd Usiner le bloc-cylindres
- ar0330b160003a Montage, démontage du dispositif de rotation/de blocage