ar0330d8022c

フライホイールを点検して、修正加工をします。

種別 ar · トピック 03.30 · バージョン 0101 · 2009-01-14

適用: エンジン 111.979 モデル 901、902、903、904'

位置付け

機能グループ 1 エンジン › 03 ドライブ・トレーン › 03.30 フライ・ホイール、ドライブ・プレート、バイブレーション・ダンパ、リング・ギヤ — シリーズ 901 · シリーズ 902 · シリーズ 903 · シリーズ 904

EinPAS 15 エンジン › 15.15 内燃エンジン全体/シリンダブロック/クランクアッセンブリ › 15.15.41 クランクシャフト/フライホイール/ドリブンプレート — シリーズ 901 · シリーズ 902 · シリーズ 903 · シリーズ 904

エンジン/トランスミッションにも適用: 111 979

AR03.30-D-8022C

フライホイールを点検して、修正加工をします。

12.12.08

エンジン 111.979 モデル 901、902、903、904

フライホイールを点検して、修正加工をします。

D03.30-1004-06

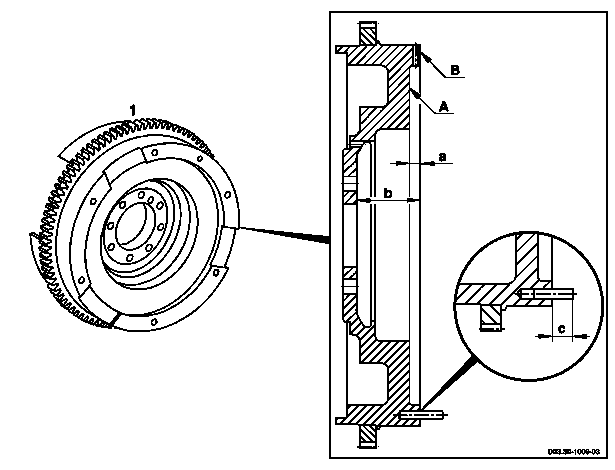
1 フライホイール

「A」 カップリング面

「B」 固定面

「a」 間隔

「b」 間隔

「c」 固定ピン取付け寸法

脱着

1

フライホイールを取り外します。

AR03.30-D-8001C

2

固定ピンを取り外します。

取付け: 固定ピンを間隔
(c) で取り付けます。

*BE03.30-N-1005-03A

3

フライホイールを加工します。

加工用点検値 (a、b) を測定します。 寸法 (b) が限界値よりも小さいか、カップリング面 (A) の必要な研削量が 1 mm より大きい場合↓

*BE03.30-N-1001-03A

フライホイールを交換します。

AR03.30-D-8001C

カップリング面 (A) を加工する場合は、固定面 (B) も同じ寸法に加工します。間隔 (a) を遵守してください !
カップリング面に焼け痕、条溝または亀裂のあるフライホイールは、研磨または研削によって加工します。加工後、カップリング面に空洞および/またはビビリがないこと。条溝や亀裂が許容研削量よりも深い場合 ↓

フライホイールを交換します。

AR03.30-D-8001C

摩擦面および固定面の軸方向の振れ、平面度および表面粗さを点検します。

軸方向の振れの許容誤差。

*BE03.30-N-1002-03A

歪みの許容誤差。

*BE03.30-N-1003-03A

許容平面粗さ(Rz).

*BE03.30-N-1004-03A

4

取付けは取外しの逆の順序で行います。

フライホイールの点検値

番号

名称

エンジン
111.979

BE03.30-N-1001-03A

点検間隔

「a」

mm

8.7 ∼ 8.9

「b」

新品時

mm

46.9 ∼ 47.3

BE03.30-N-1002-03A

軸方向の振れの許容誤差。

「A」

摩擦面

mm

0.05

「B」

固定面

mm

0.05

BE03.30-N-1003-03A

歪みの許容誤差

「A」

摩擦面

mm

0.02

BE03.30-N-1004-03A

許容平面粗さ (Rz).

「A」

摩擦面

mm

0.008

BE03.30-N-1005-03A

固定ピンの取付け寸法

「c」

mm

12.3 ∼ 12.7

参照文書