AR01.40-W-9202A | シリンダ·ボアの測定 | 19.5.09 |
エンジン 902.9 モデル 957 天然ガス仕様エンジン (コード MS8) 搭載
エンジン 904.904 モデル 670
エンジン 904.908 /914 /923 /936 モデル 668、670
エンジン 904.9 モデル 374、375、673、674、676、958、970、972、975、976
エンジン 906.9 モデル 374、958、970、972、974、975、976
エンジン 906.9 モデル 374、375、950、952、953、954、957、958

W01.40-0034-06
図はエンジン 904.9
1 シリンダ·ブロック
2 ゲージ
3 内測用キャリパ
A 走行方向
B スラスト方向
I 第 1 ピストン·リングのアッパ·リターン·ポイントの測定箇所
II 測定箇所は、ピストン摺動面中央
| 脱着 | ||
1 | シリンダ·ヘッドを取り外します。 | モデル 374、375、673、674、676、950、952、953、954、958、970、972、974、975、976 モデル 957 (コード MS8) 天然ガス駆動エンジン非搭載 | |
モデル 668、670 | |||
モデル 957 天然ガス·エンジン (コード MS8) 搭載 | |||
2 | エンジン用回転ツールを取り付け、測定するピストンを BDC にセットします。 | ||
| |||
| |||
| 測定 | ||
3 | シリンダ·ブロック (1) またはシリンダ·ライナのピストン摺動面を清掃します。 | ||
4 | シリンダ·ブロック (1) またはシリンダ·ライナのピストン摺動面を点検します。 | ピストン摺動面に焼け焦げ痕があってはなりません。 散在するわずかな条痕は問題ありません。 | |
| ピストン摺動面の評価に関する注意事項 | ||
5 | ゲージ (2) および内測用キャリパ (3) を、マイクロメータを使ってシリンダ·ブロック (1) またはシリンダ·ライナのピストン摺動面の直径に合わせます。 | プリ·テンション、5 mm | |
ピストン摺動面またはシリンダ·ライナの内径 | |||
| |||
6 | シリンダ·ブロック (1) またはシリンダ·ライナのピストン摺動面の直径を測定し、ゲージ (2) を「0」に合わせます。 | 第 1 ピストン·リングのアッパ·リターン·ポイント上部の非摺動部分 (シリンダ·トップ·ゾーン) を測定します。 測定方向は、進行方向 (A) およびスラスト方向 (B) | |
ピストン摺動面またはシリンダ·ライナの内径 | |||
シリンダ形状のピストン摺動面誤差 | |||
7 | シリンダ·ブロック (1) またはシリンダ·ライナのピストン摺動面直径誤差を測定します。 | 値を維持すること。 内蔵シリンダ·ライナは、追加加工してはいけません。 | |
第 1 ピストン·リングのアッパ·リターン·ポイントの測定箇所 (I)、ピストン摺動面中央の測定箇所 (II)、進行方向 (A) および左右方向 (B) で、ピストン摺動面の摩耗を測定します。 | |||
シリンダ形状のピストン摺動面誤差 | |||
許容誤差から外れている場合、修理方法を確定します: ↓ | |||
エンジン 904.9、906.9 シリンダ·ライナ装備 | |||
シリンダ·ライナを新品と交換します。 | |||
エンジン 902.9、904.9、906.9 シリンダ·ライナ非装備 シリンダ·ブロック (1) を加工し、該当するピストンを取り付けます。 この修理用法については説明書が作成されていません。 | |||
8 | 取付けは取外しの逆の順序で行います。 |
シリンダ·ブロックの点検値
番号 | 名称 | エンジン | エンジン | ||
BE01.40-N-1001-02B | シリンダ·ボア内径 | 識別記号 A | mm | 105.985 ∼ 105.991 | 101.985 ∼ 101.991 |
識別記号 B | mm | 105.992 ∼ 106.008 | 101.992 ∼ 02.008 | ||
識別記号 C | mm | 106.009 ∼ 106.015 | 102.009 ∼ 102.015 | ||
BE01.40-N-1002-02B | シリンダの形状のシリンダ·ボア誤差 | mm | 0.012 | 0.012 | |
BE01.40-N-1003-02B | 最初のピストン·リングのアッパ·リターン·ポイント部分のシリンダ·ボアの摩耗 | 進行またはスラスト方向での測定をします。 | mm | ≤0.1 | ≤0.1 |
タイミング·ケース
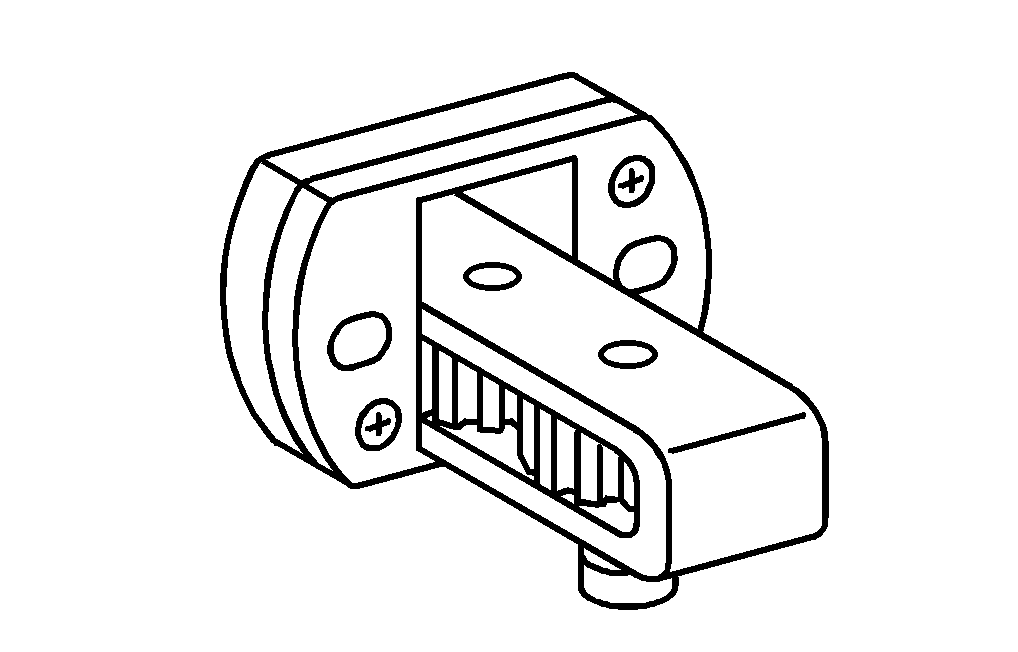

904 589 04 63 00
回転ツール
ダイヤル·ゲージ
001 589 53 21 00
参照文書
- ah0140n000103a ピストン摺動面の評価に関する注意事項
- ar0130d5800d
- ar0130w5800a シリンダ·ヘッドの脱着
- ar0130w5800h シリンダ·ヘッドの脱着
- ar0140w9273a シリンダ·ライナの取付け
- ar0330w160003a エンジン用回転ロック·ツールの脱着