
엔진 934.9 |
1 | 크랭크 샤프트 베어링 캡 |
2 | 크랭크 샤프트 스러스트 베어링 캡 |
3 | 나사 |
A | 식별 번호 |
B | 주조 화살표 |
W03.20-1365-05

W03.20-1366-08
엔진 936.9 |
1 | 크랭크 샤프트 베어링 캡 | 3 | 나사 | B | 주조 화살표 | ||
2 | 크랭크 샤프트 스러스트 베어링 캡 | A | 식별 번호 |
주의 | 엔진 오일 취급 시 피부와 안구의 상해 위험엔진 오일 음용으로 인한 중독 위험 | 보호 장갑, 안전복, 보안경을 착용하십시오. | |
특수 지침 | 회전각 제어식 조임 절차에 따라 조여진 나사 체결부 관련 지침 | ||
특수 지침 | 자가 잠금식 볼트와 너트 관련 지침 | ||
특수 지침 | 불순물 및 이물질에 의한 손상 방지 지침 | ||
특수 지침 | 크랭크 샤프트 메인 베어링과 베어링 저널의 접촉면 평가 지침 | ||
| 탈, 장착 | ||
1 | 오일 팬을 탈거하십시오. |
| |
모델 963, 964 | |||
2 | 타이밍 케이스에 회전 장치를 장착하십시오. |
| |
모델 963, 964 | |||
TDC 인스펙션 홀 잠금 커버를 플라이 휠 하우징에 연결하는 볼트 | |||
회전 장치를 플라이 휠 하우징에 연결하는 볼트 | |||
모델 967, 코드 A1A(에어 스프링 앞차축) 포함프레임에 프레임 부품을 연결하는 볼트 | |||
회전 장치 | |||
3 | 크랭크 샤프트의 축 방향 유격을 측정한 후 기록하십시오. | 탈거하기 전에 크랭크 샤프트의 축 방향 유격을 측정하십시오. | |
장착한 후 크랭크 샤프트의 축 방향 유격을 측정하십시오. | |||
장착: 크랭크 샤프트 베어링 캡(1)과 크랭크 샤프트 스러스트 베어링 캡(2)을 장착한 후 크랭크 샤프트의 축 방향 유격을 다시 한 번 확인하십시오. | |||
메인 베어링 축방향 유격 | |||
다이얼 게이지 | |||
4 | 크랭크 샤프트 베어링 캡(1)과 크랭크 샤프트 스러스트 베어링 캡(2)의 표시를 확인하고, 필요한 경우 장착 위치를 표시하십시오. | 크랭크 샤프트 베어링 캡(1)과 크랭크 샤프트 스러스트 베어링 캡(2)에는 분류번호(A)가 표시되어 있으며, 출력 측 반대쪽에서 시작하여 오름차순으로 장착되어 있습니다. | |
5 | 볼트(3)를 차례대로 크랭크 샤프트 베어링 캡(1)과 크랭크 샤프트 스러스트 베어링 캡(2)에서 푼 후 즉시 손으로 다시 장착하십시오. | 분리 순서 | |
조임 지침 엔진 934.9 | |||
분리 순서엔진 936.9 | |||
조임 지침엔진 936.9 | |||
| |||
분리 순서에 유의하십시오. | |||
장착: 조임 지침에 유의하십시오. | |||
크랭크 케이스에 크랭크 샤프트 베어링 캡을 연결하는 볼트 | |||
토크 멀티플라이어 | |||
렌치 소켓 세트 | |||
6 | 크랭크 샤프트 스러스트 베어링 캡(2)에 있는 크랭크 샤프트의 스러스트 베어링을 교체하십시오. | 스러스트 베어링 캡의 스러스트 베어링을 교체하십시오. | |
크랭크 샤프트의 스러스트 베어링 스러스트 플레이트 두께를 결정하십시오. | |||
| |||
장착: 크랭크 샤프트 스러스트 베어링 캡(2)은 주조 화살표(B)로 표시되어 있습니다. 이 화살표는 앞쪽으로 출력 측 반대쪽을 향해야 합니다. | |||
스러스트 베어링의 스러스트 플레이트 두께 | |||
메인 베어링 축방향 유격 | |||
스러스트 베어링 저널 폭 | |||
메인 베어링 저널 직경(Ø) | |||
크랭크 샤프트 베어링 캡을 크랭크 케이스에 연결하는 나사 | |||
풀링 오프 공구 및 풀링 공구 | |||
다이얼 게이지 | |||
회전 장치 | |||
임팩트 탈착기 | |||
풀러 | |||
롱 웨지 | |||
7 | 크랭크 샤프트 베어링 캡(1)의 크랭크 샤프트 메인 베어링을 차례대로 교체하십시오. | ||
| |||
장착: 크랭크 샤프트 베어링 캡(1)은 주조 화살표(B)로 표시되어 있습니다. 이 화살표는 앞쪽으로 출력 측 반대쪽을 향해야 합니다. | |||
메인 베어링 저널 직경(Ø) | |||
크랭크 샤프트 베어링 캡을 크랭크 케이스에 연결하는 나사 | |||
풀링 오프 공구 및 풀링 공구 | |||
회전 장치 | |||
임팩트 탈착기 | |||
풀러 | |||
롱 웨지 | |||
8 | 장착은 탈거의 역순으로 진행하십시오. |
크랭크 샤프트 검사값 |
번호 | 명칭 | 엔진 934.9 | 엔진 936.9 | ||
BE03.20-N-1004-02U | 메인 베어링 저널 직경(Ø) | 표준 직경(Ø) | mm | 93,980...94,000 | 93,980...94,000 |
직경(Ø) 허용 공차 0.25 | mm | 93,730...93,750 | 93,730...93,750 | ||
직경(Ø) 허용 공차 0.50 | mm | 93,480...93,500 | 93,480...93,500 | ||
직경(Ø) 허용 공차 0.75 | mm | 93,230...93,250 | 93,230...93,250 | ||
직경(Ø) 허용 공차 1.00 | mm | 92,980...93,000 | 92,980...93,000 |


936 589 03 63 00
풀링 오프 공구 및 풀링 공구
115 589 03 59 00
롱 웨지
001 589 53 21 00
다이얼 게이지
602 589 00 33 00
임팩트 탈착기
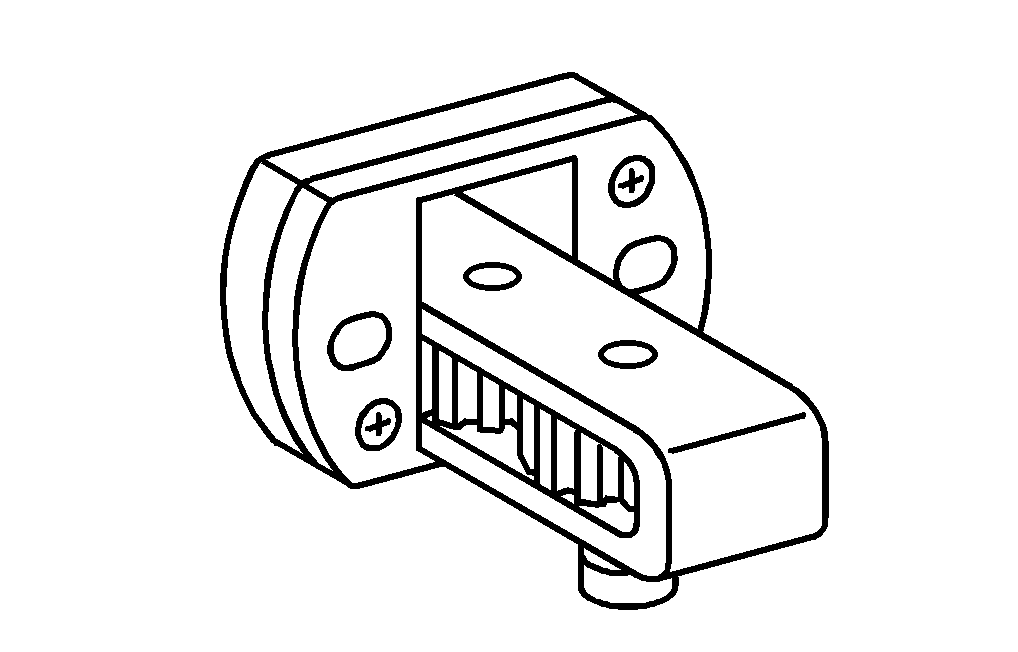


904 589 04 63 00
회전 장치
470 589 02 33 00
풀러
001 589 20 09 00
렌치 소켓 세트
000 589 02 13 00
토크 멀티플라이어
참조 문서
- ah0000n000101a 자가 잠금식 볼트와 너트 관련 지침
- ah0000n500001h 불순물 및 이물질에 의한 손상 방지 지침
- ah0000p002001a 회전각 제어식 조임 절차에 따라 조여진 나사 체결부 관련 지침
- ah0320n000103md 크랭크 샤프트 메인 베어링과 베어링 저널의 접촉면 평가 지침
- ar0145w7500md 오일팬 탈, 장착
- ar0145w7500na 오일팬 탈, 장착
- ar0320w429107md 스러스트 베어링 탈거 전 크랭크 샤프트에서 크랭크 샤프트 베어링의 축방향 유격 측정
- ar0320w429108md 스러스트 베어링 장착 후 크랭크 샤프트에서 크랭크 샤프트 베어링의 축방향 유격 측정
- ar0320w434104md 크랭크 샤프트의 메인 베어링 교체
- ar0320w434105md 스러스트 베어링 커버의 메인 베어링 교체
- ar0320w435101md 크랭크 샤프트의 스러스트 베어링 스러스트 플레이트 두께 결정
- ar0320w435106md 크랭크 샤프트 베어링 캡 볼트 조임 지침
- ar0320w435106na 크랭크 샤프트 베어링 캡 볼트 조임 지침
- ar0320w435110md 크랭크 샤프트 베어링 캡 볼트 분리 순서
- ar0320w435110na 크랭크 샤프트 베어링 캡 볼트 분리 순서
- ar0330w160003md
- ar0330w160003na
- as1800z000101a 엔진 오일 취급 시 피부와 안구의 상해 위험엔진 오일 음용으로 인한 중독 위험