市販のツール
番号 | 名称 | |
WH58.30-Z-1003-01A | 電極カッタ | |
WH58.30-Z-1003-02A | バイス·クランプ | |
WH58.30-Z-1031-02A | スクリュ·クランプ | |
WH58.30-Z-1038-02A | ボルト固定ピン (Ø 6.4 mm 固定範囲 0 ∼ 15mm、カラー·コード銀色)、 Hausmann GmbH 社 D-34346 Hann. Münden | |
WH58.30-Z-1001-29A | てこ式リベッタ | |
WH58.30-Z-1001-40A | カバー·プレート (耐火性) |
ワークショップ機器
WE58.40-Z-1010-01A | Celette 社修正アングル·セット 7168.300 (モデル 168、モデル 414) |
WE58.40-Z-1011-01A | Car-Bench 社修正アングル·セット82 423 (モデル168、モデル 414) |
WE58.40-Z-1035-01A | Celette 社 7168.309、Celette 社修正アングル·セット 7168.300 (モデル 168.1 ロング·ホイール·ベース) のための補足修正セット |
WE58.40-Z-1036-01A | Car-Bench 社 82436、Car-Bench 社修正アングル·セット 82 423 (モデル 168.1 ロング·ホイール·ベース) のための補足修正セット |
WE58.40-Z-1040-01A | Celette 社 7414.309、Celette 社修正アングル·セット 7168.300 (モデル 414) の補助修正セット |
WE58.40-Z-1043-01A | Celette 社修正アングル·セット 7414.300 (モデル 414) |
WE58.40-Z-1044-01A | Car-Bench 社 82444、Car-Bench 社修正アングル 82 423 (モデル 414) の補助修正セット |
WE58.40-Z-1001-01E | Celette 社修正ベンチ |
WE58.40-Z-1002-01E | Celette 社修正ユニット |
WE58.40-Z-1003-01E | Car-Bench 社修正ベンチ |
WE58.40-Z-1004-01E | Car-Bench 社修正リフト |
WE58.40-Z-1005-01E | Car-Bench 社修正ユニット |
WE58.40-Z-1007-01E | Celette 社モジュール·クロス·メンバ·セット 955.940 |
WE58.40-Z-1008-01E | Celette 社補助クロス·メンバ 955.908 |
WE58.40-Z-1011-01E | Car-Bench 社ユニバーサル·クロス·メンバ·セット A 296/15 (いずれもクロス·メンバ長 1500 mm) |
WE58.40-Z-1001-02A | シールド·ガス溶接機 |
WE58.40-Z-1002-02A | スポット溶接機 |
WE58.40-Z-1005-03A | 湿式/乾式集塵機 |
WE58.40-Z-1001-05A | 2 柱リフト |

L63.20-0299-06
1 ロワDピラーとアッパDピラーをともにエッジ·パネルに取り付け、はめ合わせ、修正アングルで固定します。
2 Dピラーをバイス·クランプとねじ込み式ロケート·ピンで固定します。
3 A ∼ D部分に穴を開け、エッジを削り取ります。
4 D ピラーの A ∼ D 部分をリベット締めします。(∅ 6.4 x 14mmのポリグリップ·アルミニウム/スチール平型リベットを使用)

L63.20-0306-09
5 D ピラーのマークを付けた部分 (点)
6 D ピラーの E ∼ J 部分
L63.20-0310-07
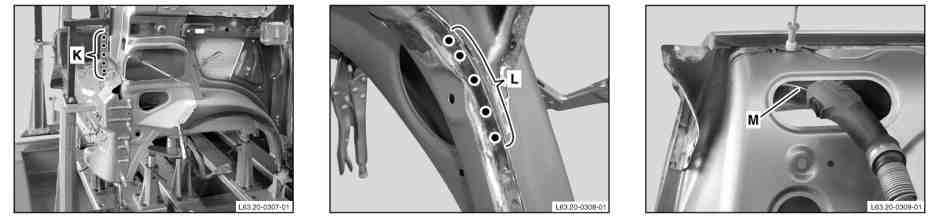
7 D ピラーの K 部分
8 D ピラーの L および M 部分
9 すべての溶接接合部をワイヤ·ブラシで清掃します。
目に見えない部分にあるすべての溶接シームは、強度およびコストの理由から、平らに研磨する必要はありません。
参照文書
- ah0000n000501a 電気溶接作業における車両または構成部品の損傷を防ぐための対策