AR63.20-L-2000-03VB | D-Säule einbauen | ||
| Maßnahmen zur Vermeidung von Schäden an Fahrzeugen oder Bauteilen bei elektrischen Schweißarbeiten | Alle Typen |
Handelsübliche Werkzeuge
Nummer | Bezeichnung | |
WH58.30-Z-1003-01A | Elektrodenfräser | |
WH58.30-Z-1003-02A | Spannzangen | |
WH58.30-Z-1031-02A | Schraubzwinge | |
WH58.30-Z-1038-02A | Schraubheftnadel, Ø 6,4 mm - Spannbereich 0...15 mm, Kennfarbe silber, Firma Hausmann GmbH D-34346 Hann. Münden | |
WH58.30-Z-1001-29A | Hebelnietgerät | |
WH58.30-Z-1001-40A | Abdeckplane (feuerfest) |
Werkstatt-Einrichtungen
WE58.40-Z-1010-01A | Celette Richtwinkelsatz 7168.300 (Typ 168, Typ 414) |
WE58.40-Z-1011-01A | Car-Bench Richtwinkelsatz 82 423 (Typ 168, Typ 414) |
WE58.40-Z-1035-01A | Celette 7168.309 Ergänzungsrichtsatz zu Celette Richtwinkelsatz 7168.300 (Typ 168.1 langer Radstand) |
WE58.40-Z-1036-01A | Car-Bench 82436 Ergänzungsrichtsatz zu Car Bench Richtwinkelsatz 82 423 (Typ 168.1 langer Radstand) |
WE58.40-Z-1040-01A | Celette 7414.309 Ergänzungsrichtsatz zu Celette Richtwinkelsatz 7168.300 (Typ 414) |
WE58.40-Z-1043-01A | Celette Richtsatz 7414.300 (Typ 414) |
WE58.40-Z-1044-01A | Car-Bench 82444 Ergänzungsrichtsatz zu Car Bench Richtwinkelsatz 82 423 (Typ 414) |
WE58.40-Z-1001-01E | Celette-Richtbank |
WE58.40-Z-1002-01E | Celette Richtgerät |
WE58.40-Z-1003-01E | Car-Bench Richtbank |
WE58.40-Z-1004-01E | Car-Bench Richthebebühne |
WE58.40-Z-1005-01E | Car-Bench Richtgerät |
WE58.40-Z-1007-01E | Celette Modultraversensatz 955.940 |
WE58.40-Z-1008-01E | Celette Zusatztraverse 955.908 |
WE58.40-Z-1011-01E | Car-Bench Universal-Quertraversensatz A 296/15 (alle Traversen 1500 mm lang) |
WE58.40-Z-1001-02A | Schutzgasschweißgerät |
WE58.40-Z-1002-02A | Punktschweißgerät |
WE58.40-Z-1005-03A | Naß-/Trockensauger |
WE58.40-Z-1001-05A | Zweisäulen-Hebebühne |

L63.20-0299-06
1 D-Säule unten und D-Säule oben gemeinsam mit Eckbeplankung einbauen, anpassen und am Richtwinkel befestigen.
2 D-Säule mit Spannzangen und Schraubheftnadeln befestigen.
3 Löcher in den Bereichen A bis D anbringen und entgraten.
4 D-Säule in den Bereichen A bis D nieten (Polygrip Alu/Stahl Flachkopfnieten Ø 6,414mm verwenden).

L63.20-0306-09
5 D-Säule in den markierten Bereichen (Punkte) .
6 D-Säule in den Bereichen E bis J .
L63.20-0310-07
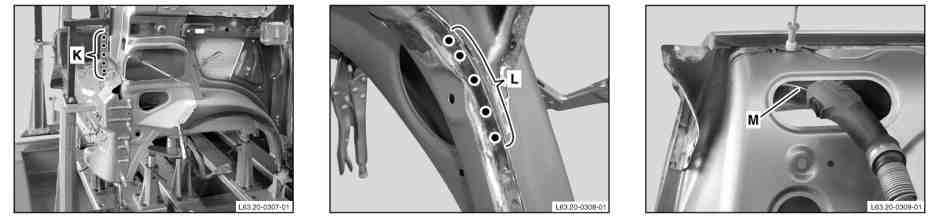
7 D-Säule im Bereich K .
8 D-Säule in den Bereichen L und M .
9 Alle Schweißverbindungen mit Drahtbürste säubern.
Alle im nicht sichtbaren Bereich liegenden Schweißnähte sind aus Festigkeits- und Kostengründen nicht planzuschleifen.
Referenzierte Dokumente
- ah0000n000501a Maßnahmen zur Vermeidung von Schäden an Fahrzeugen oder Bauteilen bei elektrischen Schweißarbeiten