05-4511 Ventilsitze bearbeiten
Vorausgegangene Arbeiten: Vorkammern ausgebaut (01-5410). Ventile ausgebaut. Ventilführungen geprüft, ggf. erneuert (05-3731). | Ventile geprüft, ggf. bearbeitet (05-4201). |
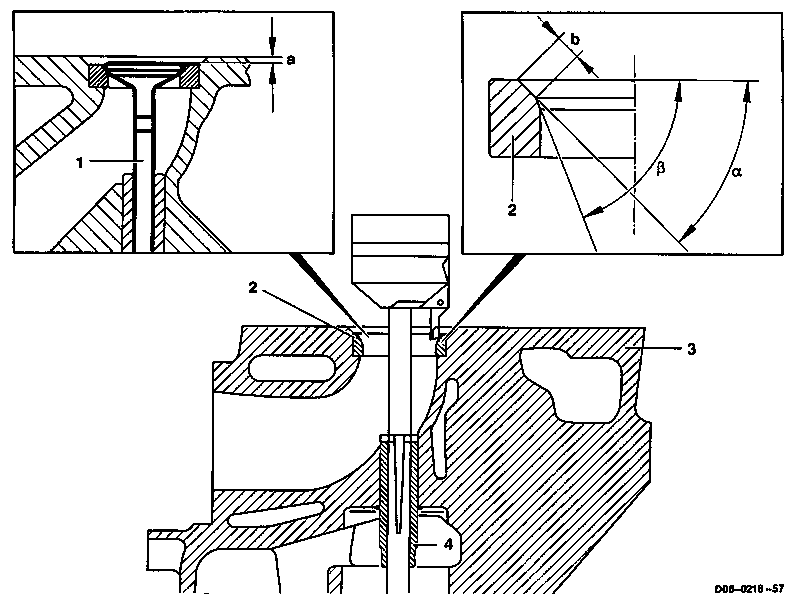
a | Ventilrückstand |
b | Ventilsitzbreite |
a | Ventilsitzwinkel |
b | Ventilsitzwinkel (unten) |
1 | Ventil |
2 | Ventilsitzring |
3 | Zylinderkopf |
4 | Ventilführung |
Hinweis Die untere Kante der Sitzfläche am Ventilteller darf unter keinen Umständen am Ventilsitzring aufliegen, da sie sich sonst in den Ventilsitzring einarbeitet, das Ventil undicht wird und zum Durchbrennen neigt. |
Bei Aufliegen der unteren Kante ist der Ventilsitz des Ventilsitzringes zu bearbeiten, damit die Kante des Ventiltellers freiliegt. |
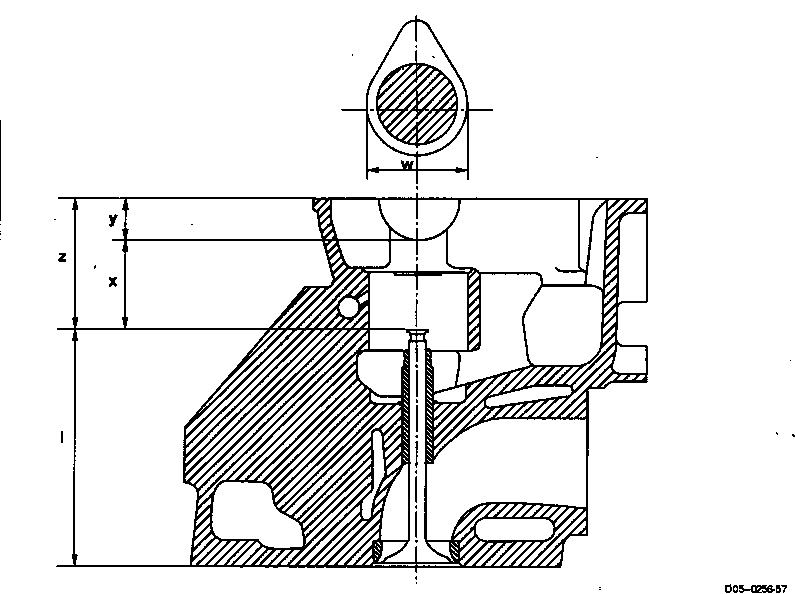
l | Ventillänge |
w | Nockenwellen-Grundkreisdurchmesser |
x | Abstand (Nockenwellen-Grundbohrung - Ventilschaft) |
y | Halber Nockenwellen-Grundbohrungsdurchmesser |
z | Abstand (Zylinderkopfhauben-Trennfläche - Ventilschaft) |
Daten
Einlaß | Auslaß | ||
Ventilrückstand (a) in mm | 0,1 - 0,7 | 0,1 - 0,7 | |
Ventilsitzbreite (b) in mm | 1,2 - 1,7 | 1,5 - 2,0 | |
Ventilsitzwinkel (a) in ° | 45 | 45 | |
Ventilsitzwinkel (b) in ° | 65 | 65 | |
Zulässige Rundlaufabweichung in mm | 0,03 | 0,03 | |
Ventillänge (l) in mm | Normal | 106,60 106,20 | 106,60 106,20 |
Reparatur | 105,70 105,30 | 105,70 105,30 | |
Ventilzuordnung
Nockenwellen-Grundkreis - (w)=38,0 0,2 mm | Nockenwellen-Grundkreis - (w)=37,6 0,2 mm | Zu verwendendes Ventil | |
Maß (x) in mm | 19,5 - 20,3 | 19,5 - 20,1 | nachgearbeitetes Ventil (l= 105,50,2 mm), ggf. neues Reparaturventil (l= 105,50,2 mm) verwenden |
Maß (x) in mm | 20,4 - 21,4 | 20,2 - 21,2 | eingebautes Ventil verwenden |
Maß (x) in mm | 21,4 - 21,97 | 21,2 - 21,97 | Normalmaßventil (l=106,40,2 mm) verwenden |
Handelsübliche Werkzeuge
Zylinderkopfspannvorrichtung | z. B. Firma Hunger D-8000 München 70 Typ Ventilknecht K 2000 Best.Nr. 221 00 100 |
Ventilsitz-Drehgerät | z.B. Firma Hunger D-8000 München 70 Typ VDS 1A Best.Nr. 236 03 308 |
Prüfsatz für Ventile | z. B. Firma Hunger D-8000 München 70 Best.Nr. 217.93 601 |
Arbeitsumfang
1 Ventilsitzringe reinigen und Sichtprüfung durchführen.
Ventilsitzringe mit verbranntem Ventilsitz sind zu bearbeiten.
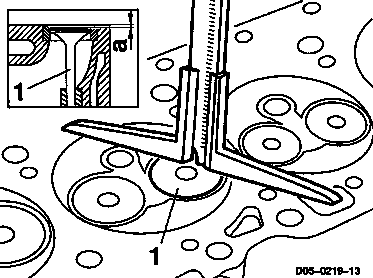
2 Ventil (1) nach Kennzeichnung in die Ventilführung einschieben.
3 Ventilrückstand (a) messen.
Sollwert:
a=0,1 - 0,7 mm.
Wird der Sollwert überschritten, ist der jeweilige Ventilsitzring zu erneuern (05-3831).
Wird der Sollwert unterschritten, Ventilsitze so weit bearbeiten bis der Mindestrückstand erreicht ist.
4 Ventil (1) herausziehen und nach Kennzeichnung aufstellen.
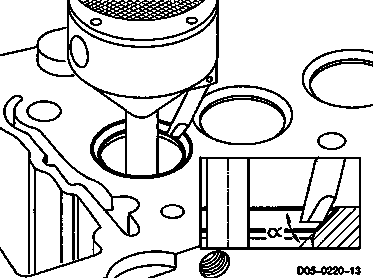
5 Ventilsitz bearbeiten (a=45°).
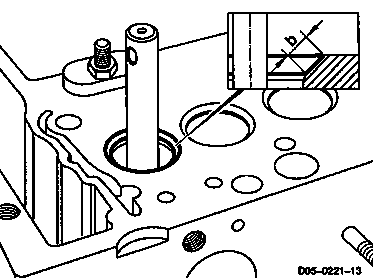
6 Ventilsitzbreite (b) messen.
Sollwerte:
b=1,2 - 1,7 mm (Einlaß).
b=1,5 - 2,0 mm (Auslaß).
Wird der Sollwert unterschritten, ist der Ventilsitz nochmals zu bearbeiten (a=45°).
Wird der Sollwert überschritten, ist die Ventilsitzbreite unten (b=65°) zu korrigieren.
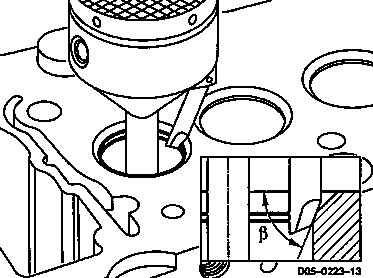
7 Ventilsitzbreite korrigieren
Ventilsitzbreite unten korrigieren (b=65°).
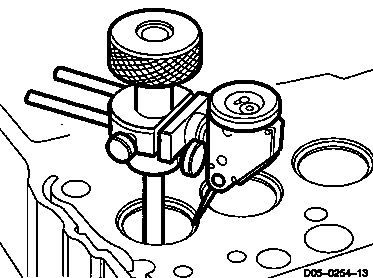
8 Rundlaufabweichung prüfen.
Grenzwert:
Maximale Rundlaufabweichung=0,03mm.
9 Ventil (1) nach Kennzeichnung in die Ventilführung einschieben.
10 Ventilrückstand (a) messen.
Sollwert:
a=0,1 - 0,7 mm.
Wird der Sollwert überschritten, ist der jeweilige Ventilsitzring zu erneuern (05-3831).
Wird der Sollwert unterschritten, Ventilsitze weiter bearbeiten bis der Mindestrückstand erreicht ist.
Hinweis
Die Summe der Ventilrückstände von Ein- und Auslaßventil darf 1,4 mm nicht überschreiten.
Sie sollte nach Möglichkeit bei allen Zylindern den gleichen Wert haben.
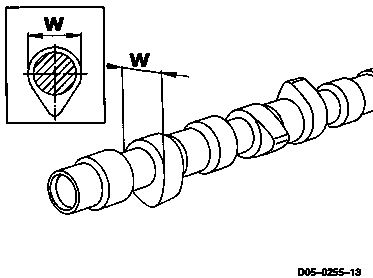
11 Nockenwellen-Grundkreisdurchmesser (w) messen.
Sollwert:
(w)=380,2 mm oder (w)=37,60,2 mm.
Hinweis:
Je nachdem, welcher Nockenwellen-Grundkreisdurchmesser (w) vorliegt, müssen zur Ventilbeurteilung unterschiedliche Sollwerte für Abstand (x) herangezogen werden.
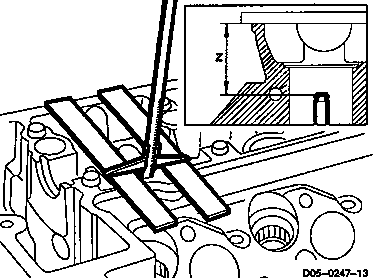
12 Abstand (z) (Zylinderkopfhauben-Trennfläche - Ventilschaft) messen und notieren.
Hinweis:
Darauf achten, daß das Ventil am Ventilsitzring anliegt.
Wenn die Schenkel des Tiefenmaßes zu schmal sind, kann man z. B. zwei gleichstarke Stahllineale auf die Zylinderkopfhauben-Trennfläche auflegen und von der Oberkante der Stahllineale messen.
In diesem Fall muß bei folgender Rechnung die Dicke der Stahllineale zusätzlich vom gemessenen Wert abgezogen werden.
13 Abstand (x) (Nockenwellen-Grundbohrung - Ventilschaft) ergibt sich aus Maß (z) minus Maß (y), ggf. minus die Dicke der Stahllineale.
14 Je nach Meßergebnis:
- eingebautes Ventil, oder
- Serienventil (l)= 1060,2 mm, oder
- Reparaturventil (l)= 1050,2 mm verwenden (siehe Tabelle "Ventilzuordnung").
Beispiel:
Gemessener Wert (w)=38,2 mm.
Gemessener Wert (z)=36,5 mm.
Istwert (y)=15,5 mm.
z = 36,5 mm
- y = 15,5 mm
x = 21,0 mm
Bei einem Nockenwellen-Grundkreisdurchmesser (w)=38,2 mm und einem Abstand (x)=21,0 mm kann das eingebaute Ventil verwendet werden.
Referenzierte Dokumente
- ra0002d000200x 0002 - Allgemein: Einbauübersicht Motor 601.940/941, 602.940
- ra0002d000300x 0003 - Allgemein: Schnittbilder Motor 601.940/941; 602.940
- ra0002d000400x 0004 - Allgemein: Sonderwerkzeuge Motor 601.940/941; 602.940
- ra0002d000500x 0005 - Allgemein: Technische Daten Motor 601.940/941; 602.940
- ra0102d541000x 5410 - Vorkammern aus-, einbauen Motor 601.940/941, 602.940
- ra0502d000500x 0005 - Allgemein: Technische Daten Motor 601.940/941, 602.940
- ra0502d373100x 3731 - Ventilführungen prüfen, erneuern Motor 601.940/941, 602.940
- ra0502d383100x 3831 - Ventilsitzringe erneuern Motor 601.940/941, 602.940
- ra0502d420100x 4201 - Ventile prüfen, bearbeiten Motor 601.940/941, 602.940