
P63.20-7607-09
寸法:
a 約 5 mm
基本的に、この修理に必要な交換部品もすべて新品と交換できます。 その際、標準仕様の接合および接着が守られること、または適宜ダイムラー株式会社の管轄部署と調整することに注意します。 さらにパネルを切り取った場合、既存パネルとの接続箇所に後からキャビティ防錆処理が行えること、そしてフォームを注入した部分が接続箇所まで最低で約 100 mm 離れていることに注意します。
1 サイド·ルーフ·パネル (1) の切断箇所を罫書きします (A 部分)。
2 サイド·ルーフ·パネル (1) の切断箇所を切断します (A 部分)。
その下にある A ピラー·アウタ·ピース (2) を損傷しないようにします。
3 サイド·ルーフ·パネル (1) の溶接スポットを露出させます (B、C および D 部分)。
4 サイド·ルーフ·パネル (1) の溶接スポットを削り取ります (B、C および D 部分)。

P63.20-7612-06
5 サイド·ルーフ·パネル (1) の網掛け部分を加熱します。
網目部分は固着されています。
6 損傷したサイド·ルーフ·パネル (1) を取り外します。
7 サイド·ルーフ·パネル (1) と A ピラー·アウタ·ピース (2) の間上方のスポンジ部を取り除きます。

P63.20-7615-09
寸法:
b 約 75 mm
8 A ピラー·アウタ·ピース (2) に切断箇所を罫書きします (E および F 部分)。
Y マーク (矢印) の切断箇所の寸法を測定します (F 部分)。
9 A ピラー·アウタ·ピース (2) を切断箇所で切断します (E および F 部分)。
その下にある構成部品を損傷しないようにします。
10 A ピラー·アウタ·ピース (2) の溶接スポットを露出させます (G、H、I、J および K 部分)。
11 A ピラー·アウタ·ピース (2) の溶接スポットを削り取ります (G、H、I、J および K 部分)。
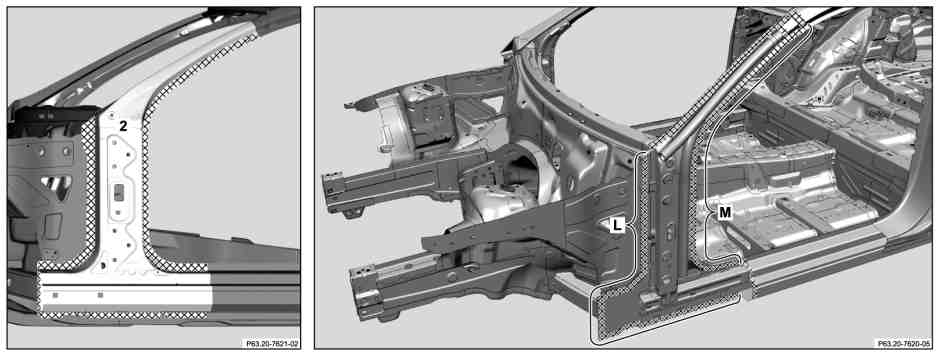
P63.20-7619-08
12 網目部分の A ピラー·アウタ·ピース (2) を加熱します。
網目部分は固着されています。
13 損傷した A ピラー·アウタ·ピース (2) を取り外します。
14 ボディの溶接面の網目部分を光沢研磨します。
スポット溶接部を両側とも光沢研磨します。
15 研磨屑とドリルの削り屑を取り除きます。
16 スポット溶接部の内側に亜鉛末塗料を塗布します。
接着力の低下を防ぐため、接着面には亜鉛末塗料を塗布してはなりません (L および M 部分)。
接着面の予備処置に注意します (L および M 部分)。