AR60.00-W-2080-05A | Sovralaminazione di nuovi strati di fibre | ||
| Avvertenze generali per la laminazione dei tessuti fibra |
Materiali per la riparazione
Numero | Denominazione | N. di ordinazione |
BR00.45-Z-1004-08A | Kit di riparazione plastica (equipaggiamento di base) | Henkel AG & Co. KGaA |
La seguente descrizione è valida, a seconda del caso di applicazione, per la sovralaminazione su:
- la carrozzeria preparata (almeno 4 strati di feltro di fibre),
- una nuova struttura, costruita con piastre di riparazione (piastra di riparazione costituita dallo stesso spessore del materiale),
- materiale schiumato o piastre di espanso rigido (ca. 5 strati di feltro di fibre).

G60.00-3023-10
1 Tagliare a misura i feltri di fibre facendo attenzione alla direzione delle fibre.
Misurare lo strato di fibre più basso (1) con dimensioni più lunghe e per la massima sovrapposizione. Misurare i successivi otto strati con dimensioni sempre più piccole (fornisce la massima stabilità).
1 Direzione delle fibre 0°/90°
2 Direzione delle fibre 45°

G60.00-3024-01
2 Rettificare le superfici delle aree da sovralaminare con materiale di rettifica (grana 60) e pulirle con un detergente.
3 Spalmare le superfici con una mescola di resina/induritore.
Mescolare la resina per il feltro di fibre più basso con Aerosil (riduce la fluidità). Per superfici fessurizzate possono essere aggiunti inoltre anche fiocchi di vetro come materiale di riempimento alla miscela di resina/Aerosil.
4 Applicare il feltro di fibre in base alla direzione delle fibre necessaria (frecce) e lisciare esercitando una leggera pressione con un pennello.
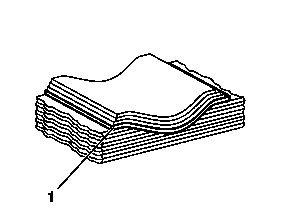
G60.00-3012-01
5 Eseguire la struttura degli strati alternativamente con 0°/90° e 45°.
Per primo lo strato più lungo, i successivi strati verso l'alto in misure continuamente più piccole. La direzione delle fibre dello strato più alto deve corrispondere allo strato più basso.
Imbevere i feltri di fibre in modo uniforme con la mescola di resina/induritore.
Non applicare troppo.
Eliminare le inclusioni di aria con un rullo a dischi metallici.
6 Far indurire la struttura del laminato.
L'indurimento può essere accelerato da temperature più elevate, per esempio impiegando un riscaldatore per irraggiamento.
Non si deve assolutamente superare la temperatura massima ammessa di 60 ° C poiché a partire da questa temperatura la resina espelle gas. Ciò provoca la formazione di bollicine e quindi punti difettosi nella struttura degli strati!
Documenti citati
- ah6000n001301a Avvertenze generali per la laminazione dei tessuti fibra