1 | Den zu schweißenden Rissbereich reinigen |
Beim Reinigen den Schutzlack vom Fahrzeug entfernen. Keine Schleifmaschine verwenden, um den Lack zu entfernen. Dieses Verfahren hilft bei der Visualisierung der Rissverlängerung |
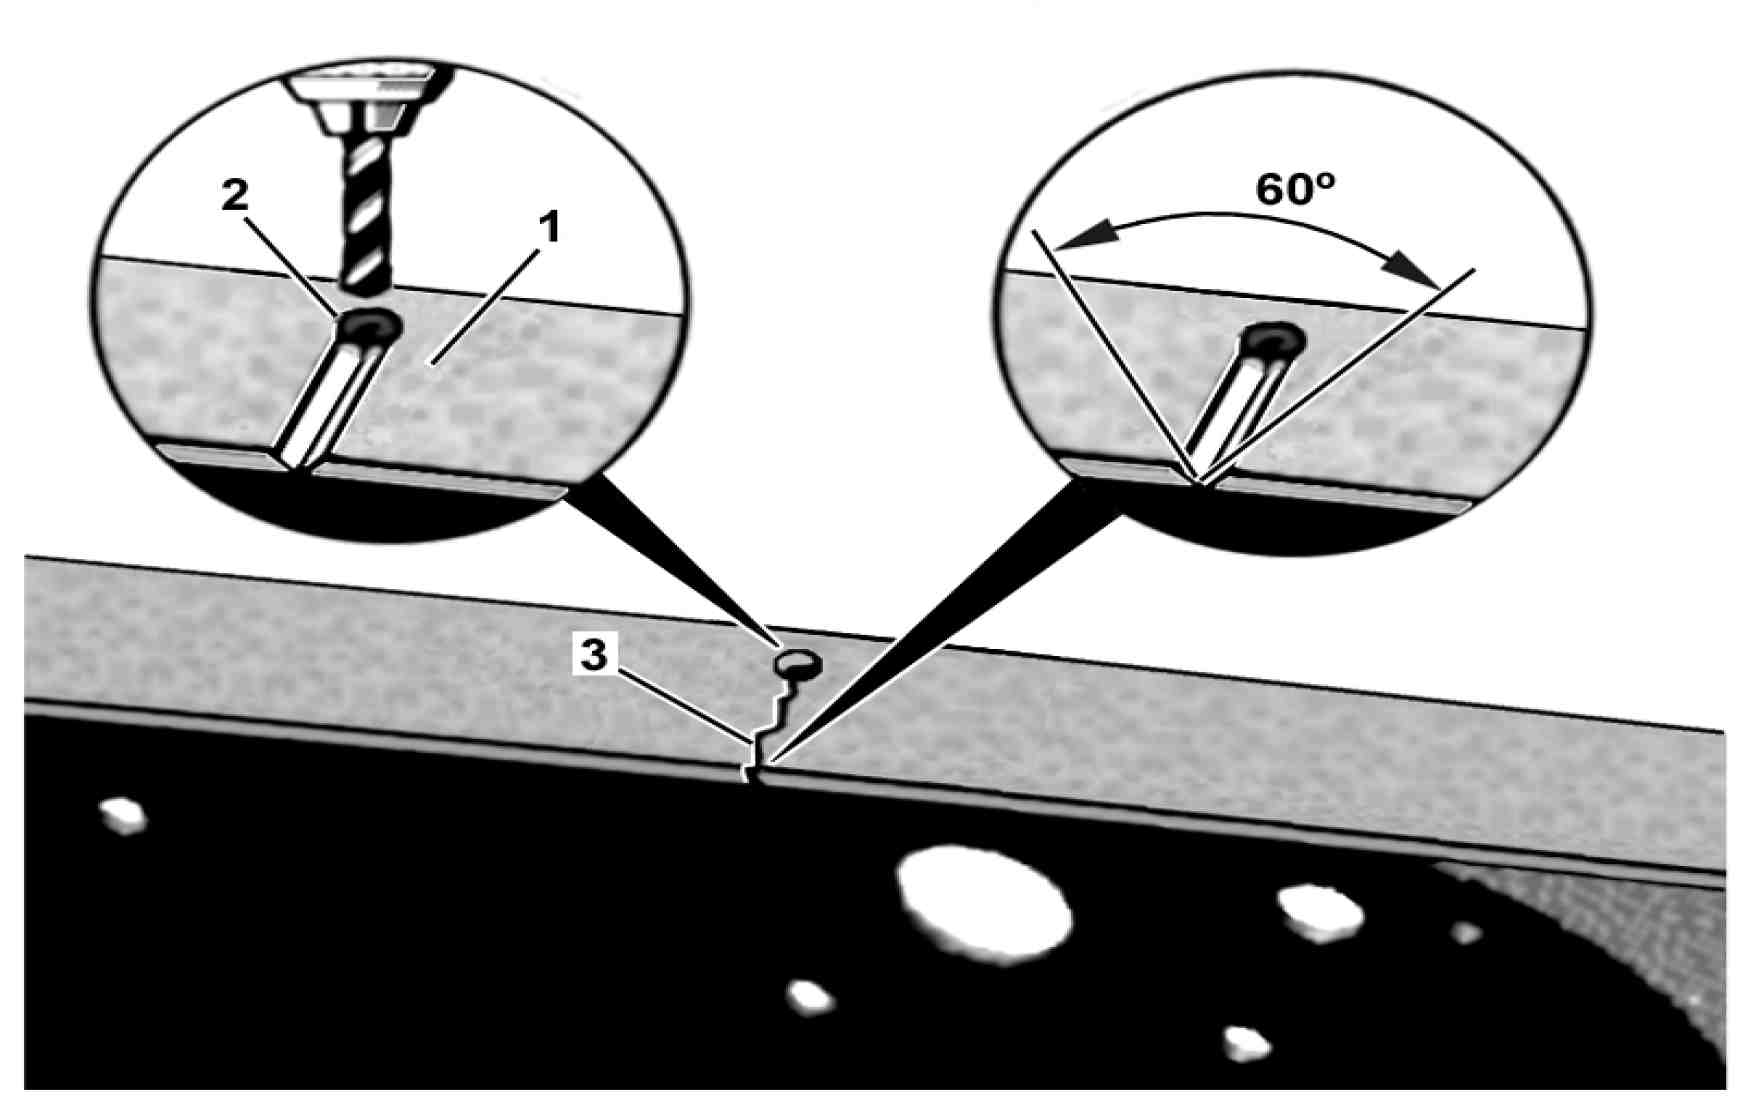
Bohrschema: |
- (1) Längsträgerklappe |
- (2) Ø Bohrung > 6 mm |
- (3) Anfang des Risses oder des Spaltes |
2 | Das Ende des Risses (3) bohren |
Das Bohren (2) ist wichtig, um einen Vorschub des Risses zu verhindern. Einen Bohrer mit einem Mindestdurchmesser von 6 mm und einem Maximaldurchmesser, der der Breite der "V"-Öffnung entspricht, verwenden |
3 | Den Riss in seiner gesamten Länge in Form von "V" mit einem Winkel von ca. 60° schleifen |
4 | Den zu schweißenden Bereich auf ca. 180 - 200 ° C erwärmen. |
B31.30-0007-11

5 | Die "V" -Öffnung in mehreren Schritten (4, 5 und 6) schweißen. |
Vor Schweißarbeiten den Hauptausschalter, den Generator, den Starter und die Elektronikmodule des Fahrzeugs ausschalten. Die elektrischen Leitungen schützen und die Öl- und Kraftstoffleitungen ggf. ausbauen |
Die Klemme ("Kralle") des Massebands des Schweißgeräts direkt an dem zu schweißenden Teil sichern. Die Klemme darf nicht an den Aggregaten (Motor, Getriebe, Achsen usw.) befestigt werden. |
Die Längsträgerklappe von innen nach außen schweißen. Beim Schweißen der Deckschicht (6) die Elektrode nach rechts, links und hinten hin und her bewegen. Die Elektrode ungefähr 2 Sekunden lang in jeder Position halten, um eine ausreichende Lötung zu erzielen und eine Penetrationserosion zu verhindern. Das Loch (2) vollständig verschweißen. Nach dem Schweißen muss besonderes Augenmerk auf den Abkühlprozess gelegt werden, der langsam und homogen sein muss |
6 | Die Schweißnaht (7) so schleifen, dass die Oberfläche auf beiden Seiten der Längsträgerklappe eben bleibt |
Durch dieses Verfahren wird ein Spannungsaufbau vermieden |
Schweißschichten: |
- (4) Wurzelschicht |
- (5) Mittelschicht |
- (6) Deckschicht |
7 | Die betroffenen Bereiche lackieren. |
B31.30-0008-11