
Ausdrehen des Schwungrads |
1 | Schwungrad-Drehvorrichtung |
2 | Messuhr |
3 | Schwungrad |
A | Messwert von der Oberseite des Schwungrads (auf der Seite der Kupplungsscheibe) bis zur Richtplatte |
Y25.10-0042-06

B | Messwert von der Oberseite des Schwungrads (auf der Seite der Kupplungsscheibe) bis zur Richtplatte |
C | Messwert von der Reibkontaktfläche der Kupplung bis zur Richtplatte |
2 | |
3 |
Y25.10-0044-06
| Ausbauen | ||
1 | Inspektionsdeckel des Schwungrads vom Schwungradgehäuse entfernen. | ||
2 | Schwungrad-Drehvorrichtung (1) am Schwungradgehäuse anstelle des Inspektionsdeckels montieren und die Befestigungsschrauben anziehen. | Drehvorrichtung | |
3 | Messwert des Stirnschlags des Schwungrads mit Messuhr (2) prüfen. | Nadel der Messuhr zwischen den mittleren Radius des äußeren und inneren Durchmessers der Kupplungsscheiben-Kontaktfläche über dem Schwungrad (3) setzen und das Schwungrad mit dem Sonderwerkzeug Drehvorrichtung drehen. | |
Stirnschlag - Messplatte mit Magnetmessuhr mit langem Schaft | |||
Wird der Sollwert nicht erreicht, | |||
| |||
muss das Schwungrad ausgedreht werden. | |||
4 | Schwungrad-Drehvorrichtung entfernen und das Schwungrad aus dem Motor ausbauen. | Drehvorrichtung | |
| Messen | ||
5 | Stärke des Schwungrads messen. | Mit Mikrometer / Messschieber an vier Stellen (Punkt C) rund um den Umfang der Reibfläche messen. | |
6 | Tiefe der Reibfläche von der äußeren Kante des Schwungrads vor dem Ausdrehen messen. | Messung mit Messschieber vornehmen. | |
7 | Höhe des Schwungrads mit Haarlineal und Tiefenmaß messen. | Die Hohlrundung auf der Reibfläche sollte nicht mehr als 0,05 mm betragen. Eine Wölbung ist nicht zulässig. | |
Zur Berechnung der Nutzbreite des Schwungrads Wert „B” von Wert „A” abziehen, Breite = A-B. | |||
Spanende Bearbeitung | |||
8 | Reibfläche bei Verschleiß / Erhitzungsspuren / Beschädigungen der Reibfläche oder übermäßigem Stirnschlag ausdrehen. | ||
9 | Schwungrad mit der Reibfläche nach außen in das Drehbank-Futter einsetzen. | | |
Axial- und Radialschlag durch Anpassen der Futterbacken korrigieren. | |||
10 | Die Stirnfläche des Schwungrads gleichmäßig vom inneren zum äußeren Durchmesser des Schwungrads ausdrehen. | Maschineneinzug von jeweils unter 0,5 mm verwenden, bis alle Beschädigungen behoben und die Reibfläche sauber und glatt ist. | |
Erforderliches Ausdrehen muss bis zur Mindesttiefe erfolgen. | |||
| Prüfen | ||
11 | Unebenheiten mit einem Schmirgelblatt aus der Reibfläche reiben. | ||
12 | Tiefenwert nach Ausdrehen wie zuvor prüfen. | | |
13 | Schwungrad reinigen und sicherstellen, dass weder Staub noch Öl daran anhaftet. | Schwungrad nach der Reinigung auf Richtplatte legen. | |
14 | Schwungräder sichtprüfen. | Prüf- und Bearbeitungsmaße Schwungrad | |
| Einbauen | ||
15 | Schwungrad im Motor einbauen. | ||
16 | Schwungrad-Drehvorrichtung am Schwungradgehäuse montieren. | Drehvorrichtung | |
17 | Stirnschlag-Messwert des Schwungrads (3) nach Ausdrehen mit Messuhr (2) mit Magnethalter prüfen. | Stirnschlag-Messwert in der Nähe der Gegenbohrung sowie des maximalen Durchmessers der Schwungrad-Reibfläche prüfen. | |
Schwungrad Messung Beschreibung | |||
18 | Schwungrad-Drehvorrichtung vom Schwungradgehäuse entfernen und den Inspektionsdeckel montieren. | Drehvorrichtung |
Schwungrad |
Nummer | Benennung | Motor 400.950 im Typ 400.204/207/212/216/231 | ||
BE03.30-Y-1002-01A | Schwungrad Messung Beschreibung | Schwungrad Gesamtbreite „A“ (Tuschierlineal, Tiefenmaß) | mm | 64 |
Schwungrad Gesamtbreite „B“ (Tuschierlineal, Tiefenmaß) | mm | 54.9-55.1(Revised value) | ||
Schwungrad Ebenheit der Reibfläche (Tuschierlineal, Fühlerlehre) | mm | 0.05 |
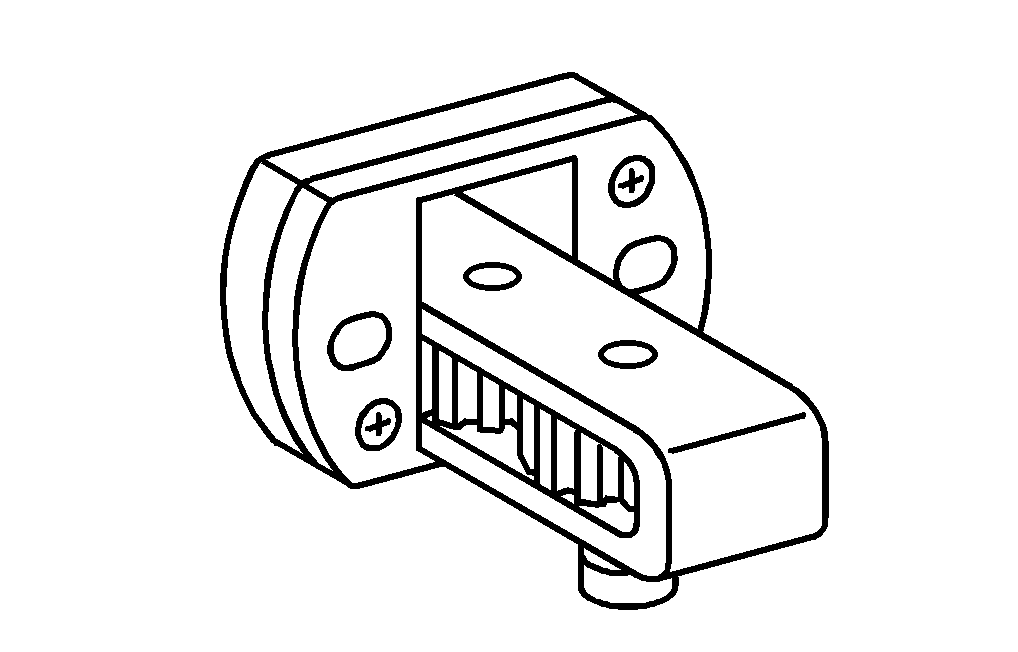
904 589 04 63 00
Drehvorrichtung
Referenzierte Dokumente
- ar0330y802201a Prüf- und Bearbeitungsmaße Schwungrad