

209 589 03 23 00
切削模板
点焊铣刀
201 589 00 51 00
市售工具
编号 | 名称 | |
WH58.30-Z-1002-01A | 球形铣刀,直径12 毫米 | |
WH58.30-Z-1006-01A | Vario Drill WS 91 点焊切除工具 | |
WH58.30-Z-1001-03A | 圆形钢丝刷,编织型,直径70 毫米 | |
WH58.30-Z-1024-04A | 研磨盘,直径115 毫米,80 米/秒(最高 13,250 转每分) | |
WH58.30-Z-1004-20A | 热风枪 |
维修间设备
WE58.40-Z-1001-03A | 钻孔机(电动/气动) |
WE58.40-Z-1002-03A | 直磨机(电动/气动) |
WE58.40-Z-1003-03A | 角磨机(电动/气动) |
WE58.40-Z-1004-03A | 车身锯(电动/气动) |
WE58.40-Z-1005-03A | 湿式/干式真空吸尘器 |
WE58.40-Z-1001-05A | 双柱举升台 |
修理材料
编号 | 名称 | 订货号 |
BR00.45-Z-1001-07A | 适于点焊的锌粉漆 | A 000 986 34 42 |

P63.50-2500-09
1 使用切削模板标记分离点并分离(区域 A)。
不要损坏下方的 C 柱。

P63.50-2509-09
2 露出点焊焊点并使用点焊铣刀将其切除(区域 B, C, D 和 E)。

P63.50-2510-09
3 露出点焊焊点并使用点焊铣刀将其切除(区域 F, G, H 和 M)。

P63.50-2518-09
4 露出点焊焊点并使用点焊铣刀将其切除(区域 I, J, K 和 L)。
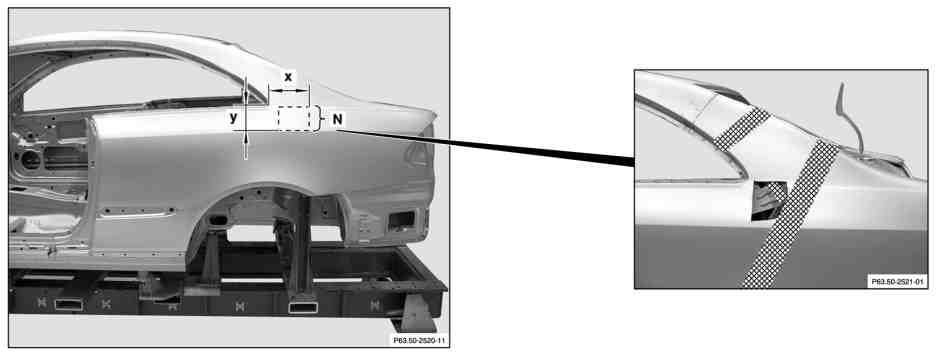
P63.50-2519-08
5 标记后翼子板上的粗锉纹并分离(区域 N)。
尺寸 X 约120 毫米,尺寸 Y 约140 毫米
不要损坏下方的泡沫零部件。
6 从后翼子板上拆下部分。
7 使用热风枪加热后翼子板的交叉影线区域。
8 交叉影线区域填充泡沫,并已粘合。
9 拆除后翼子板。

P63.50-2527-09
10 打磨交叉影线区域的接触表面,直至露出金属。打磨两侧的点焊凸缘,直至露出金属。
11 使用湿式/干式真空吸尘器清除磨屑和钻屑。
12 使用锌粉漆涂敷点焊凸缘的内侧和粘合表面。

P63.50-2528-01
13 使用车身锯将上部 C 柱中的后翼子板切割至所需尺寸,然后用金属板卷边钳向内卷曲(箭头)。