
P63.20-7915-09
1 Trasaţi locurile de separare la capitonajul stâlpului A exterior (1) (zona A şi A1).
Preluaţi locurile de separare de la autovehicul.
2 Desprindeţi capitonajul stâlp A exterior (1) la locurile de separare (zonele A şi A1).
3 Scoateţi porţiunea de la capitonajul stâlpului A exterior (1).
4 Rectificaţi cu luciu suprafeţele de contact la capitonajul stâlp A exterior (1) în zonele haşurate.
Şlefuiţi suprafeţele de contact ale pieselor ce urmează a fi sudate prin puncte pe ambele părţi.
5 Vopsiţi părţile interioare ale suprafeţelor de contact ce urmează a fi sudate în puncte la capitonajul stâlpului A exterior (1) cu vopsea pe bază de praf de zinc.
Pentru a evita problemele de aderenţă, suprafeţele de lipire nu trebuie vopsite cu vopsea pe bază de praf de zinc (zonele B, C, D şi D1).
Aveţi în vedere tratarea prealabilă a suprafeţelor de lipire (zonele B, C, D şi D1).
P63.20-7919-08
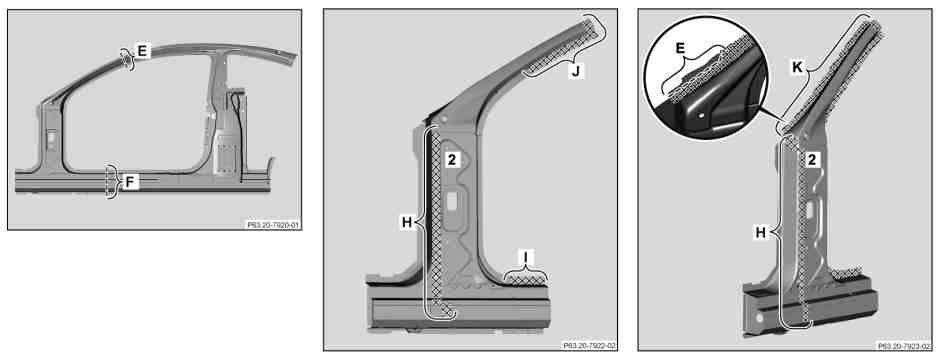
6 Trasaţi locurile de separare la partea exterioară a stâlpului A (2) (zonele E, E1 şi F).
Preluaţi locurile de separare de la autovehicul.
La înlocuirea stâlpului A interior nu este necesară zona (E1), deoarece sunt produse prin îmbinări conform metodei de reparaţie stâlp A interior.
7 Desprindeţi partea exterioară a stâlpului A (2) la locurile de separare
(zonele E, E1 şi F).
8 Scoateţi porţiunile de la partea exterioară a stâlpului A (2).
9 Rectificaţi cu luciu suprafeţele de contact la partea exterioară a stâlpului A (2) în zonele haşurate.
Şlefuiţi suprafeţele de contact ale pieselor ce urmează a fi sudate prin puncte pe ambele părţi.
10 Vopsiţi părţile interioare ale suprafeţelor de contact ce urmează a fi sudate în puncte la partea exterioară a stâlpului A (2) cu vopsea pe bază de praf de zinc.
Pentru a evita problemele de aderenţă, suprafeţele de lipire nu trebuie să fie vopsite cu vopsea pe bază de praf de zinc (zonele H, I, J, K şi L). Suprafeţele de lipire în zonele H, I, J şi K cuprind suprafaţa de contact între capitonajul stâlpului A exterior (1) şi partea exterioară a stâlpului A (2).
Respectaţi tratarea prealabilă a suprafeţelor de lipire (zonele H, I, J, K şi L).

P63.30-2842-04
Efectuaţi paşii operaţionali 11 - 15 numai la model 204.377 cu cod (P98) Black Series.
11 Frezaţi punctele de sudură la partea exterioară a stâlpului A (2) (zona M) şi scoateţi capacul (3).
12 Trasaţi şi separaţi locul de separare (cota a) la partea exterioară a stâlpului A (2).
13 Şlefuiţi suprafeţele de contact ce urmează a fi sudate în puncte (zona N) pe ambele părţi.
Ungeţi părţile interioare ale suprafeţelor de contact ce urmează a fi sudate în puncte cu vopsea pe bază de praf de zinc care permite sudura în puncte.
Cotă:
a Cca. 20 mm
14 Adaptaţi şi fixaţi capacul (4).
15 Capac (4) (zona N).