Consultar mais informações no documento de nível superior do Serviço de Atendimento ao Cliente.
Devem ser respeitadas as instruções de segurança no documento de nível superior do Serviço de Atendimento ao Cliente.
Os passos de trabalho a seguir estão representados no tipo 910.631 com código T16 (porta corrediça direita) no lado direito do veículo e devem ser executados em veículos com código T19 (porta corrediça esquerda) de forma análoga em caso de danos no lado esquerdo do veículo.

1 | Marcar os pontos de separação da parte externa da coluna B (1) (áreas A e B). |
Não ficar abaixo das medidas (a, b) de modo algum. |
Marcar os pontos de separação (áreas A e B) conforme o grau de danificação. |
Respeitar as medidas (A, B). |
2 | Separar a peça externa da coluna B (1) nos pontos de separação (áreas A e B). |
Os cortes de separação não devem ser muito fundos. |
Equipamentos/ferramentas comuns no mercado |
a | Medida ( 200 mm) |
b | Medida ( 40 mm) |
D63.20-1506-06

3 | Liberar os pontos de solda na parte externa da coluna B (1) (áreas C, E, E1, F, G e H). |
Equipamentos/ferramentas comuns no mercado |
4 | Fresar os pontos de solda na parte externa da coluna B (1) (áreas C, E, E1, F, G e H). |
Fresar os pontos de solda através de 2 espessuras de chapa (áreas G e H). |
Equipamentos/ferramentas comuns no mercado |
5 | Aquecer a parte externa da coluna B (1) nas áreas hachuradas (áreas I e J). |
6 | Retirar a parte externa da coluna B (1) danificada. |
D63.20-1507-06
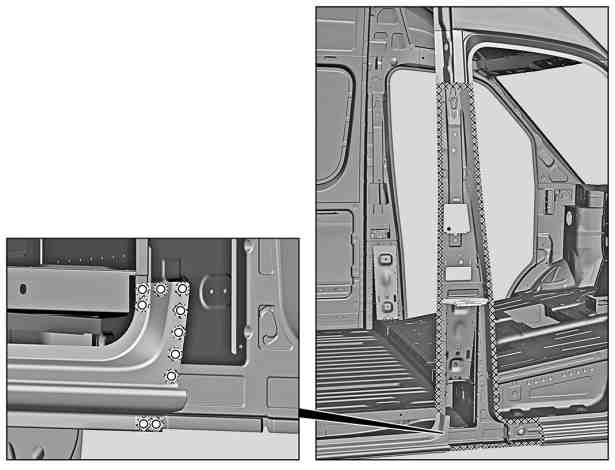
7 | Lixar as superfícies de união nas áreas quadriculadas e ao redor dos furos até expor o metal limpo. |
Lixar ambos os lados dos flanges de ponto até expor o metal limpo. |
Equipamentos/ferramentas comuns no mercado |
8 | Remover as limalhas resultantes da lixação e fresagem. |
Equipamentos/ferramentas comuns no mercado |
9 | Aplicar tinta à base de pó de zinco nas faces internas dos flanges de ponto. |
D63.20-1508-06
Documentos referenciados
- ws5400p0049b 000 588 00 84 00 Pistola de ar quente