1 Po spawaniu elementy powinny uzyskać zaplanowany kształt, w miarę możliwości bez późniejszego prostowania.
Dopuszczalne odchylenia wymiarów (bez tolerancji) są podane w normie DIN 8750.
Nie wolno wymuszać przyspieszonego stygnięcia miejsc spawania za pomocą specjalnych środków. W szczególnych przypadkach po spawaniu zalecana jest dodatkowa obróbka termiczna; powoduje ona rozładowanie wewnętrznych naprężeń oraz złagodzenie stwardnień występujących w spoinie i strefie przejściowej bez istotnych zmian właściwości materiału.
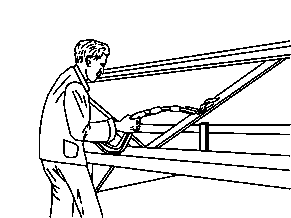
T60.00-0002-01
2 Profil rurowy jest prostowany na skutek punktowego rozgrzania do koloru żarzącej czerwieni
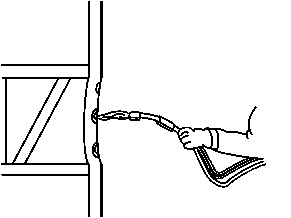
T60.00-0003-01
3 Krawędzie prostowanego profilu należy z zasady rozgrzewać po przeciwnej stronie deformacji.
W trakcie rozgrzewania doprowadzanie ciepła powoduje dalsze odkształcenie profilu rurowego; dopiero podczas stygnięcia następuje kurczenie się materiału w rozgrzanym obszarze i przywrócenie pierwotnej formy elementu szkieletu.
4 Proces rozgrzewania należy powtarzać do chwili prawidłowego ukształtowania elementu szkieletu.