1 Dopo la saldatura i componenti devono avere la forma prevista possibilmente senza raddrizzamento successivo.
Gli scostamenti ammessi per le misure senza indicazione della tolleranza sono definiti nella norma DIN 8750.
Il raffreddamento dei punti di saldatura non deve essere accelerato da misure particolari.Per casi particolari si consiglia un trattamento termico dopo la saldatura. In questo modo le tensioni interne sono infatti ridotte e le durezze massime dei giunti e nella zona di transizione che si verificano in fase di saldatura possono essere attenuate senza grandi variazioni delle proprietà del materiale.
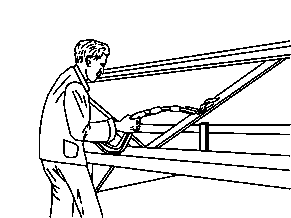
T60.00-0002-01
2 Il tubo profilato viene raddrizzato con un elevato riscaldamento a punti.
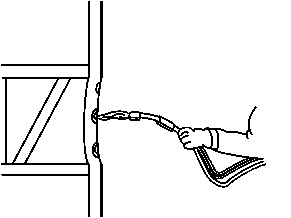
T60.00-0003-01
3 Riscaldare i bordi del tubo profilato da raddrizzare in linea di massima sul lato opposto a quello della deformazione.
Durante il processo di riscaldamento il tubo profilato viene deformato ulteriormente a causa dell'afflusso di calore; solo con il raffreddamento il materiale si restringe nel settore di riscaldamento e successivamente la parte ossatura ritorna alla forma originale.
4 Il processo di riscaldamento deve essere ripetuto fino al corretto raddrizzamento della parte ossatura.