다음 작업 단계는 모델 907.633(코드 D03(루프 및 테일 게이트, 고급 사양) 포함)의 차량 우측면을 예로 들어 설명하였습니다. 차량 좌측면이 손상된 경우에도 이와 동일하게 실행해야 합니다.
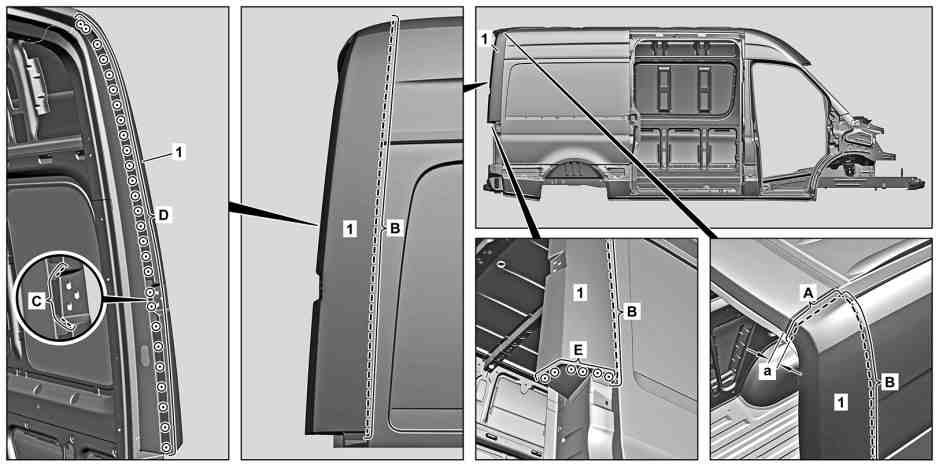
D64.30-1227-09
a | 치수(약 20 mm) |
1 | 분리 위치를 외부 코너 필러 패널 상단부(1)에 표시하십시오(영역 A). |
치수(a)에 유의하십시오. |
2 | 분리 위치를 외부 코너 필러 패널 상단부(1)에서 분리하십시오(영역 A). |
너무 깊게 자르면 안 됩니다. |
일반 시판 장치/공구 |
3 | 분리 위치를 외부 코너 필러 패널 상단부(1)에 표시하십시오(영역 B). |
모서리를 따라 분리 위치를 표시하십시오(영역 B). |
4 | 분리 위치를 외부 코너 필러 패널 상단부(1)에서 분리하십시오(영역 B). |
너무 깊게 자르면 안 됩니다. |
일반 시판 장치/공구 |
5 | 외부 코너 필러 패널 상단부(1)의 용접 이음부를 노출시키십시오(영역 C). |
일반 시판 장치/공구 |
6 | 외부 코너 필러 패널 상단부(1)의 용접 이음부를 분리하십시오(영역 C). |
일반 시판 장치/공구 |
7 | 외부 코너 필러 패널 상단부(1)의 용접점을 노출시키십시오(영역 D, E). |
일반 시판 장치/공구 |
8 | 외부 코너 필러 패널 상단부(1)의 용접점을 절삭하십시오(영역 D, E). |
일반 시판 장치/공구 |
9 | 손상된 외부 코너 필러 패널 상단부(1)를 떼어내십시오. |

10 | 분리 위치를 외부 코너 필러 패널 상단부(1)에 표시하십시오(영역 F1, F2, F3). |
그림과 같이 분리 위치를 표시하십시오(영역 F1, F2, F3). |
11 | 분리 위치를 외부 코너 필러 패널 상단부(1)에서 분리하십시오(영역 F1, F2, F3). |
너무 깊게 자르면 안 됩니다. |
일반 시판 장치/공구 |
D64.30-1228-05
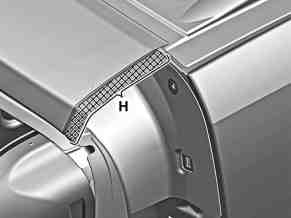
12 | 외부 코너 필러 패널 상단부(1)의 격자무늬 영역(영역 H)을 약 10 mm 정도 크림핑하십시오. |
일반 시판 장치/공구 |
13 | 연결면의 격자무늬 영역(영역 H)을 매끄럽게 연마하십시오. |
일반 시판 장치/공구 |
D64.30-1229-01
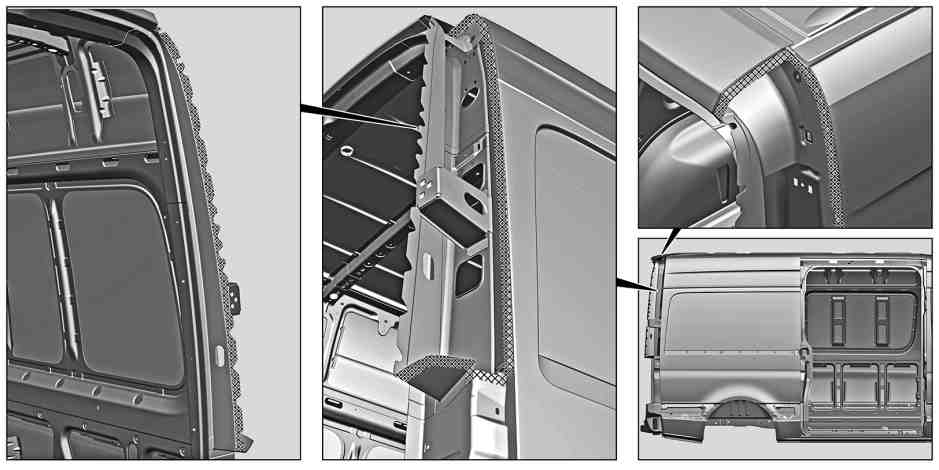
D64.30-1230-09
14 | 연결면의 격자무늬 영역을 매끄럽게 연마하십시오. |
일반 시판 장치/공구 |
15 | 연마 칩 및 밀링 칩을 제거하십시오. |
일반 시판 장치/공구 |
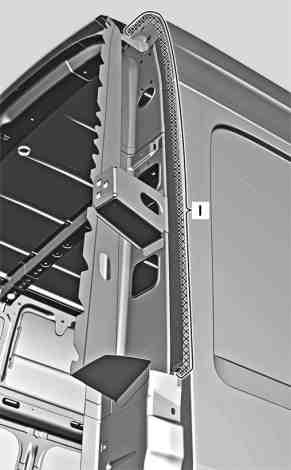
16 | 잔여 부품의 격자무늬 영역(영역 I)을 위로 구부리십시오. |
일반 시판 장치/공구 |
D64.30-1234-03
참조 문서
- as0000z001701a 모서리가 날카로운 차량 부품에서 절단상과 찰과상으로 인한 상해 위험