ar6430d573103ts

외부 코너 필러 마감 상단부 전체 장착, 용접

유형 ar · 주제 64.30 · 버전 0100 · 2019-02-14

적용 대상: 모델 907.6/7, 910.6'

위치

기능 그룹 3 구조 › 64 리어패널 및 후방부 › 64.30 모서리 외판붙이기 — 시리즈 907 (모델 6**, 7**) · 시리즈 910 (모델 6**)

EinPAS 35 바디/프레임/부착 부품 › 35.31 리어 월/리어 › 35.31.30 리어 월/리어 — 시리즈 907 (모델 6**, 7**) · 시리즈 910 (모델 6**)

EinPAS 35 바디/프레임/부착 부품 › 35.34 사이드 월 › 35.34.45 필러 — 시리즈 907 (모델 6**, 7**) · 시리즈 910 (모델 6**)

AR64.30-D-5731-03TS

외부 코너 필러 마감 상단부 전체 장착, 용접

000 588 01 84 00 용접 장치

WS60.00-P-0021K

000 588 02 84 00 용접 장치

WS60.00-P-0022K

모델

907.6/7, 910.6

이음부 치수 검사값 및 조정값

번호

명칭

모델 907.6/7/8, 910

BE60.00-N-1006-01TS

후미등 이음부 치수

후미등과 D 필러 사이

치수 "FA"

mm

2,0 (±1)

후미등과 리어 엔드 도어 힌지 사이

치수 "FB"

mm

4,7 (±1,5)

후미등과 범퍼 코너 사이

치수 "FC"

mm

1,9 (±1,5)

그림, 다음 사항 참조

AR60.00-D-0700-01TS

이음부 치수 검사값 및 조정값

번호

명칭

모델 907.6/7/8, 910

BE60.00-N-1007-01TS

리어 엔드 도어 이음부 치수

리어 엔드 도어와 D 필러 사이

치수 "GA"

mm

5,5 (±1)

리어 엔드 도어와 후미등 사이

치수 "GB"

mm

5,5 (±1,5)

좌측 리어 엔드 도어와 우측 리어 엔드 도어 사이

치수 "GC"

mm

6,0 (±1)

리어 엔드 도어와 하단 범퍼 사이

치수 "GD"

mm

10 (±1,5)

뒷유리 사이

치수 "GE"

mm

6,3 (±1)

그림, 다음 사항 참조

AR60.00-D-0700-01TS

외부 코너 필러 마감 상단부 전체 장착, 용접

129 589 03 21 00

필러 게이지

정비용품

번호

명칭

주문 번호

BR00.45-Z-1056-07A

1K-아연 페인트

A 000 986 28 00

상세 정보는 고객 서비스 문서를 참조하십시오.
상위 고객 서비스 문서의 안전 지침을 준수해야 합니다.

다음 작업 단계는 모델 907.633(코드 D03(루프 및 테일 게이트, 고급 사양) 포함)의 차량 우측면을 예로 들어 설명하였습니다. 차량 좌측면이 손상된 경우에도 이와 동일하게 실행해야 합니다.
외부 코너 필러 마감 상단부 전체 장착, 용접

1

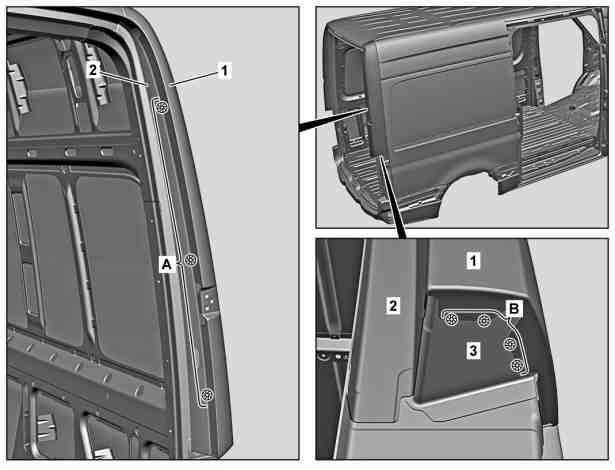
외부 섹션(1), 내부 섹션(2), 하단 섹션(3)을 장착하고 맞춘 후 고정하십시오.


일반 시판 장치/공구
클램핑 플라이어(표준)


2

외부 섹션(1), 내부 섹션(2), 하단 섹션(3)을 서로 에 부착하십시오(영역 A, B).


3

부착된 외부 섹션(1), 내부 섹션(2), 하단 섹션(3)을 떼어내십시오.


D64.30-1247-06

외부 코너 필러 마감 상단부 전체 장착, 용접

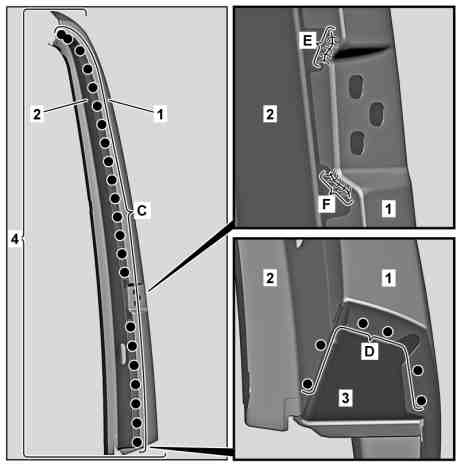
4

외부 섹션(1), 내부 섹션(2), 하단 섹션(3) (영역 C, D)


5

외부 섹션(1) (영역 E, F)


간격을 두어 MIG 용접을 실행하고 그 사이에 용접 영역을 냉각시키십시오.
이를 통해 열 변형이 줄어듭니다.


외부 섹션(1), 내부 섹션(2), 하단 섹션(3)은 전체 외부 코너 필러 패널 상단부(4)를 이룹니다.


6

MIG 용접 이음부를 평면 연마하십시오(영역 E, F).


일반 시판 장치/공구
앵글 그라인더


7

용접 연결부를 깨끗하게 하십시오.


일반 시판 장치/공구
로터리 와이어 브러시


8

연마 칩을 제거하십시오.


일반 시판 장치/공구
습식/건식 청소기


9

아연 페인트를 스폿 플랜지(영역 C, D)와 MIG 용접 이음부(영역 E, F)의 안쪽면에 바르십시오.


D64.30-1248-12

외부 코너 필러 마감 상단부 전체 장착, 용접

10

전체 외부 코너 필러 패널 상단부(4), 힌지, 리어 엔드 도어, 실링 프레임, 후방 램프 유닛을 장착한 후 맞추십시오.


11

필러 게이지로 간격을 점검한 후 조정하십시오.   


12

전체 외부 코너 필러 패널 상단부(4)를 고정하십시오.


일반 시판 장치/공구
클램핑 플라이어(표준)


13

힌지, 리어 엔드 도어, 실링 프레임, 후방 램프 유닛을 탈거하십시오.


14

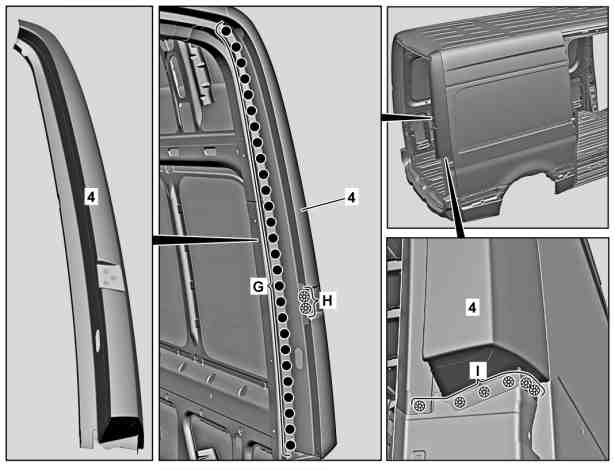
전체 외부 코너 필러 패널 상단부(4) (영역 G)


15

전체 외부 코너 필러 패널 상단부(4) (영역 H, I)


16

MIG 용접점을 평면 연마하십시오(영역 H, I).


일반 시판 장치/공구
앵글 그라인더


17

용접 연결부를 깨끗하게 하십시오.


일반 시판 장치/공구
로터리 와이어 브러시


18

연마 칩을 제거하십시오.


일반 시판 장치/공구
습식/건식 청소기


D64.30-1249-06

외부 코너 필러 마감 상단부 전체 장착, 용접

19

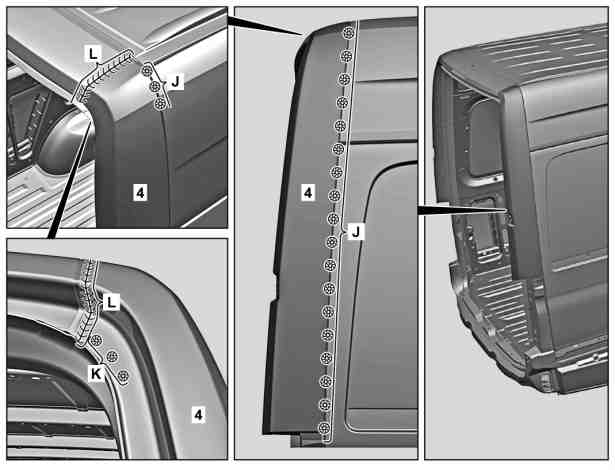
전체 외부 코너 필러 패널 상단부(4) (영역 J, K)


20

전체 외부 코너 필러 패널 상단부(4) (영역 L)


간격을 두어 MIG 용접을 실행하고 그 사이에 용접 영역을 냉각시키십시오.
이를 통해 열 변형이 줄어듭니다.


21

MIG 용접점(영역 K, J) 및 MIG 용접 이음부(영역 L)를 평면 연마하십시오.


일반 시판 장치/공구
앵글 그라인더


22

용접 연결부를 깨끗하게 하십시오.


일반 시판 장치/공구
로터리 와이어 브러시


23

연마 칩을 제거하십시오.


일반 시판 장치/공구
습식/건식 청소기


D64.30-1250-06

참조 문서