상세 정보는 고객 서비스 문서를 참조하십시오.
상위 고객 서비스 문서의 안전 지침을 준수해야 합니다.
다음 작업 단계는 모델 910.633의 차량 좌측면을 예로 들어 설명하고 있습니다. 차량 우측면이 손상된 차량의 경우에도 이에 준하여 작업을 실행해야 합니다.
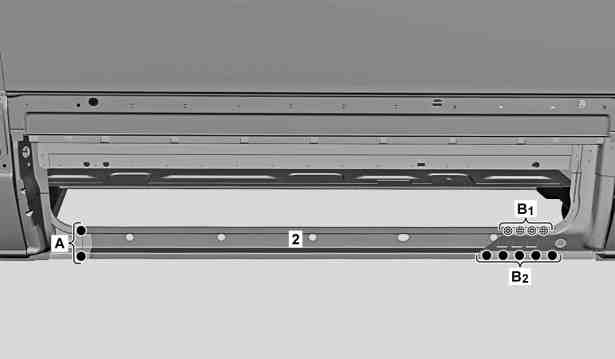
1 | 종방향 멤버(2)를 장착하고 피팅한 후 고정하십시오. |
일반 시판 장치/공구 |
2 | 종방향 멤버(2) (영역 B2) |
3 | 종방향 멤버(2) (영역 B1) |
4 | 용접 연결부를 깨끗이 하십시오(영역 B1). |
일반 시판 장치/공구 |
5 | 연마 칩을 제거하십시오. |
D63.30-A010-05

D63.30-A011-09
6 | 중앙 측면 종방향 멤버(1)를 장착하고 맞춘 후 고정하십시오. |
일반 시판 장치/공구 |
7 | 종방향 멤버(2) (영역 C1, C3)와 중앙 측면 종방향 멤버(1) (영역 C2) |
8 | 중앙 측면 종방향 멤버(1) (영역 E)와 종방향 멤버(2) (영역 D1, F) |
9 | 모델 910.621/631/641 |
10 | 용접 연결부를 깨끗이 하십시오(영역 D1, E, F). |
일반 시판 장치/공구 |
11 | 모델 910.621/631/641 |
일반 시판 장치/공구 |
12 | 연마 칩을 제거하십시오. |

D63.30-A013-09
13 | 종방향 멤버(3)를 장착하고 피팅한 후 고정하십시오. |
일반 시판 장치/공구 |
14 | 중앙 측면 종방향 멤버(1) (영역 G)와 종방향 멤버(3) (영역 I) |
15 | 종방향 멤버(3) (영역 H) |
16 | 용접 연결부를 깨끗이 하십시오(영역 H). |
일반 시판 장치/공구 |

17 | 플로어 패널(4)을 장착하고 피팅한 후 고정하십시오. |
일반 시판 장치/공구 |
18 | 플로어 패널(4) (영역 L1, L2, M, N, O) |
19 | 모델 910.6 (910.621/631/641 제외) |
간격을 두고 MIG 용접을 실행하고, 그사이에 냉각시키십시오. |
20 | 플로어 패널(4) (영역 P) |
21 | 플로어 패널(4)의 MIG 플러그 용접부(영역 L1, L2, M, N, O)와 용접 이음부(영역 P)를 평면 연마하십시오. |
일반 시판 장치/공구 |
22 | 모델 910.6 (910.621/631/641 제외) |
일반 시판 장치/공구 |
23 | 연마 칩을 제거하십시오. |
일반 시판 장치/공구 |
D63.30-A012-06