03-4465 Kurbelwelle schleifen
Vorausgegangene Arbeit: Kurbelwelle ausbauen (03-4352). |
Daten
------------------------------------------------------------------------------------------
Maße Hauptlager- Breite für Pleuellager-
zapfen- Paßlagerzapfen zapfen-
------------------------------------------------------------------------------------------
Standard 104,000 90,000
103,980 89,980
------------------------------- 38,062 -------------------
38,000
Abmaß 0,1 103,900 89,900
103,880 89,880
------------------------------------------------------------------------------------------
Abmaß 0,25 103,750 89,750
103,730 89,730
------------------------------ 38,562 -------------------
38,500
Abmaß 0,5 103,500 89,500
103,480 89,480
------------------------------------------------------------------------------------------
Abmaß 0,75 103,250 89,250
103,230 89,230
------------------------------ 39,062 -------------------
39,000
Abmaß 1,0 103,000 89,000
102,980 88,980
------------------------------------------------------------------------------------------
Breite der Pleuellager- 441 / LA 32,600
zapfen Im Reparatur-Fall max. 32,700 32,500
------------------------------------------------------
442 A / LA, 443 LA 71,120
Im Reparatur-Fall max. 71,320 71,000
------------------------------------------------------------------------------------------
Instandsetzungs-Angaben | |
Härte der Kurbelwellenzapfen: Rockwellhärte HRC | 563 |
Zulässige Konizität der Kurbelwellenzapfen | max. 0,01 |
Zulässige Unrundheit der Kurbelwellenzapfen | max. 0,02 |
Zulässiger Schlag der Kurbelwelle bei Auflage an den äußeren Kurbelwellen-Lagerzapfen |
0,06 |
Zulässiger radialer Schlag des Flansches für Kurbelwellenrad bei Auflage an den äußeren Kurbelwellen-Lagerzapfen |
0,02 |
Zulässiger seitlicher Schlag des Flansches für Kurbelwellenrad bei Auflage an den äußeren Kurbelwellen-Lagerzapfen |
0,02 |
Zulässige Unparallelität des Kurbelwellen-Zahnrades | 0,03 |
Zulässige Unwucht der Kurbelwelle mit Gegengewichten, ohne Schwungrad, aufgenommen an den äußeren Hauptlagern |
60 g cm |
Übergangsradien an den Kurbelwellen- und Pleuellagerzapfen | 3,5 - 4 |
Zulässige Fluchtabweichung der Pleuellager zu den Kurbelwellenlagern, bezogen auf Lagerlänge |
0,01 |
Anziehdrehmomente
Gegengewicht an Kurbelwelle 1. Stufe 2. Stufe 3. Stufe | 50 Nm 140 bis 160 Nm 90° bis 100° Drehwinkel |
Schaftlänge der Gegengewichtsschrauben bis Motor-End-Nr. 517 490 ab Motor-End-Nr. 517 491 | max. 84,5 mm max. 75,5 mm |
Betriebsmittel | |
Kurbelwellenschleifmaschine | |
Siehe auch Betriebsmittel-Handbuch!


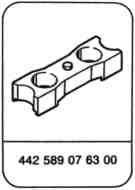
Sonderwerkzeuge
Kurbelwelle schleifen
1 Gegengewichte zur Kurbelwelle zeichnen und abbauen.
2 Kurbelwellenrad abnehmen.
3 Kurbelwelle reinigen, auf Flucht, Rundheit der Zapfen, Härte, Risse der Lagerstellen prüfen. Rissige oder verbogene Kurbelwellen erneuern.

4 Härte der Kurbelwelle prüfen.
Härteprüfer 000 589 20 21 00
5 Kurbelwelle vor dem Schleifen nachzentrieren (Aufnahme erfolgt am 1. und letzten Hauptlagerzapfen).
6 Bei einer Bearbeitung alle Lagerstellen auf das nächste Abmaß nachschleifen.
Hinweis
Werte in der Tabelle einhalten. Sämtliche Hauptlager- bzw. Pleuellagerzapfen auf das gleiche Abmaß bearbeiten. Die Breite des Paßlagers ändert sich gleichzeitig mit den Abmaßen, was ein Bearbeiten der Anlauffläche der Kurbelwelle erfordert. Abmaße von Pleuel- und Hauptlagerzapfen können unterschiedlich sein.
7 Übergangsradien an Hauptlager- und Pleuellagerzapfen einhalten.
8 Oberfläche nach dem Schleifen läppen.

9 Schaftlänge der Innensechskantschrauben für Gegengewichte ausmessen.
Maximale Wiederverwendbarkeit:
Bis Motor-End-Nr. 517 490 = 84,5 mm,
ab Motor-End-Nr. 517 491 = 75,5 mm.

Hinweis
Gegengewichte entsprechend den Markierungen einbauen.
10 Gegengewicht (1) auf die Kurbelwelle setzen und mit Innensechskantschraube (2) leicht anlegen.
Hinweis
Innensechskantschraube (2) nicht festschrauben.
11 Prisma (3) so auf den entsprechenden Hauptlagerdeckel setzen, daß die Nase (Pfeil) zwischen Gegengewicht (1) und Hauptlagerdeckel liegt.
Prisma 442 589 07 63 00

12 Zentrierschraube (4) in die freie Bohrung bis zum Anliegen einschrauben.
Zentrierschraube 442 589 06 63 00
13 Gegengewicht durch Festschrauben der Sechskantmutter (5) zentrieren.
14 Innensechskantschraube (2) mit 50 Nm festschrauben.
15 Zentrierschraube (4) ausbauen und zweite Innensechskantschraube mit 50 Nm festschrauben.
16 Prisma (3) abnehmen.

17 Innensechskantschrauben für Gegengewicht in den nachfolgenden Stufen festschrauben:
2. Stufe 140 bis 160 Nm,
3. Stufe 90° bis 100° Drehwinkel.
18 Die restlichen Gegengewichte in gleicher Reihenfolge wie beschrieben einbauen.
19 Ölkanäle der Kurbelwelle reinigen.
Referenzierte Dokumente
- ra00005010002x 0002 - Allgemein: Motorbaumuster Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442
- ra00005010004x 0004 - Allgemein: Sonderwerkzeuge Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442
- ra00005010005x 0005 - Allgemein: Technische Daten Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442
- ra00005010010x 0010 - Allgemein: Anziehdrehmomente Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442
- ra00005010901x 0901 - Instandsetzung von Gewindebohrungen durch Heli-Coil Einsätze Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442
- ra03005014352x 4352 - Kurbelwelle ausbauen, lagern und einbauen Motoren OM 441 bis 443 LA - Euro I, Bm. 440, 441, 442