ar6420d112103ts

리어 센터 섹션 내부 부품 장착

유형 ar · 주제 64.20 · 버전 0100 · 2019-02-19

적용 대상: 모델 907.6/7, 910.6'

위치

기능 그룹 3 구조 › 64 리어패널 및 후방부 › 64.20 후방부 — 시리즈 907 (모델 6**, 7**) · 시리즈 910 (모델 6**)

EinPAS 35 바디/프레임/부착 부품 › 35.31 리어 월/리어 › 35.31.30 리어 월/리어 — 시리즈 907 (모델 6**, 7**) · 시리즈 910 (모델 6**)

AR64.20-D-1121-03TS

리어 센터 섹션 내부 부품 장착

000 588 01 84 00 용접 장치

WS60.00-P-0021K

000 588 02 84 00 용접 장치

WS60.00-P-0022K

모델

907.6/7, 910.6

정비용품

번호

명칭

주문 번호

BR00.45-Z-1107-01A

검은색 심 실링 300ml

A 005 989 63 20

상세 정보는 상위 고객 서비스 문서를 참조하십시오.

상위 고객 서비스 문서의 안전 지침을 준수해야 합니다.

다음 작업 단계는 모델 907.633을 예로 들어 설명하였습니다.
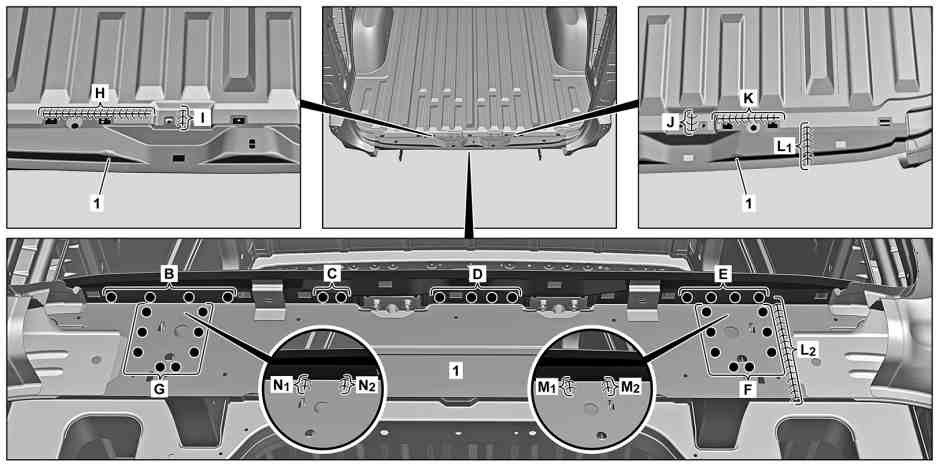
리어 센터 섹션 내부 부품 장착

D64.20-A006-09

1

리어 센터 섹션 내부 섹션(1)을 장착하고 맞춘 후, 고정하십시오.

일반 시판 장치/공구
클램핑 플라이어(표준)

2

리어 센터 섹션 내부 섹션(1) (영역 B, C, D, E, F, G)

3

리어 센터 섹션 내부 섹션(1) (영역 H, I, J, K, L1, L2, M1, M2, N1, N2)

간격을 두어 MIG 용접을 실행하고, 그 사이에 냉각시키십시오.
이를 통해 열 변형이 줄어듭니다.

4

MIG 용접 이음부를 평면 연마하십시오(영역 H, I, J, K, L1).

일반 시판 장치/공구
앵글 그라인더

5

연마 칩을 제거하십시오.

일반 시판 장치/공구
습식/건식 청소기

리어 센터 섹션 내부 부품 장착

6

리어 센터 섹션 내부 섹션(1) (영역 P, O)


7

리어 센터 섹션 내부 섹션(1) (영역 Q)


8

리어 센터 섹션 내부 섹션(1) (영역 R)


간격을 두어 MIG 용접을 실행하고, 그 사이에 냉각시키십시오.
이를 통해 열 변형이 줄어듭니다.


9

MIG 플러그 용접부(영역 Q)를 평면 연마하십시오.


일반 시판 장치/공구
앵글 그라인더


10

연마 칩을 제거하십시오.


일반 시판 장치/공구
습식/건식 청소기


D64.20-A007-06

리어 센터 섹션 내부 부품 장착

11

모델 907.6/7
심 실링을 소음 차단재(2)(영역 S)와 소음 차단재(3)(영역 T)에 바르십시오.


일반 시판 장치/공구
스퀴즈 건


12

모델 907.6/7
소음 차단재(2, 3)를 리어 센터 섹션 내부 섹션(1)에 장착하십시오.


D64.20-A008-06

참조 문서