
W01.40-1202-09
1 | 다이얼 게이지 | 4 | 실린더 크랭크 케이스 | A, B | 측정 방향 | ||
2 | 내부 측정용 퀵 캘리퍼 | 5 | 실린더 배럴 | Pfeil | 첫 번째 피스톤 링의 위쪽 반환점 | ||
3 | 마이크로미터 |
특수 지침 | 불순물 및 이물질에 의한 손상 방지 지침 | ||
실린더 벽 평가에 관한 지침 | |||
| 탈거 | ||
1 | 실린더 헤드를 탈거하십시오. | ||
2 | 엔진 회전 장치를 장착하십시오. | ||
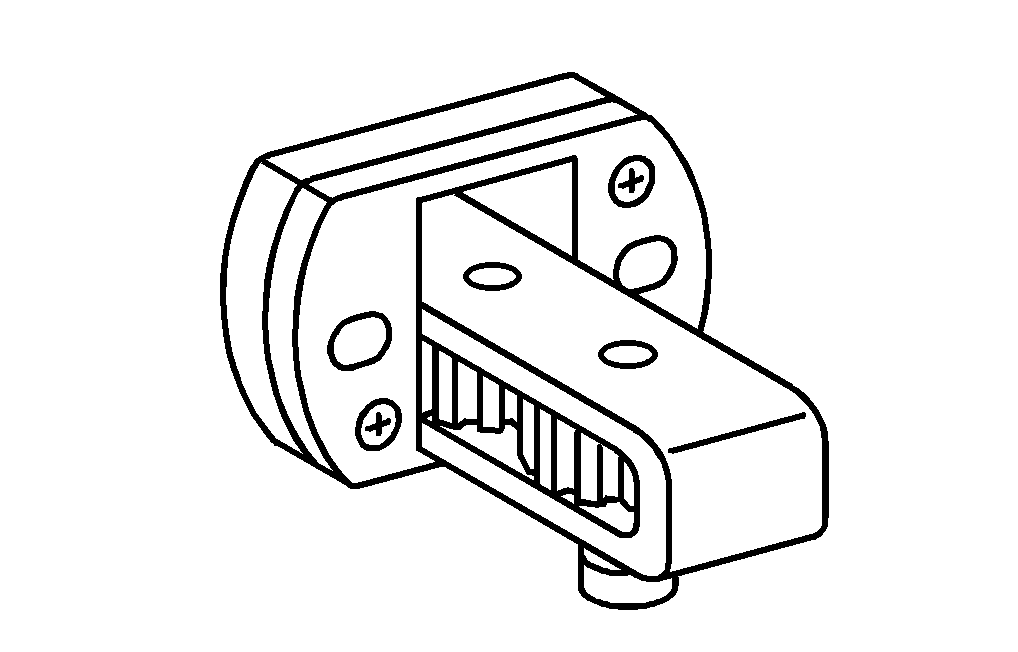
회전 장치를 플라이 휠 하우징에 연결하는 볼트 | |||
회전 장치 | |||
3 | 점검할 실린더 배럴(5)에서 피스톤을 하사점에 놓으십시오. | ||
| 세척 | ||
4 | 실린더 배럴(5)을 깨끗하게 하십시오. | 이때 피스톤 크라운을 마스킹하십시오. | |
| 테스트 | ||
5 | 실린더 배럴(5)의 호닝 패턴을 평가하십시오. | 호닝 패턴을 명확하게 평가할 수 없을 경우 | |
↓ | |||
실린더 보어를 측정하십시오. | |||
| 측정 | ||
6 | 마이크로미터(3)를 이용하여 내부 측정용 퀵 캘리퍼(2)와 다이얼 게이지(1)를 실린더 배럴(5)의 최소 내부 직경으로 조정하고, 다이얼 게이지(1)를 "0"으로 조정하십시오. | 실린더 크랭크 케이스(4)의 식별 코드 표시면에서 해당 실린더 배럴(5)의 내부 직경 코드 문자를 판독하십시오. 다이얼 게이지(1)를 초기 장력 5mm로 조정하십시오. | |
실린더 보어 내부 직경(Ø) | |||
다이얼 게이지 | |||
7 | 실린더 배럴(5)의 내부 직경과 직경 편차를 첫 번째 피스톤 링(화살표)의 위쪽 반환점에서 측정하십시오. | 양쪽 측정 방향(A, B)에서 측정하십시오. | |
최대 허용 공차를 벗어나 마모된 경우 | |||
↓ | |||
실린더 크랭크 케이스(4)를 교체하십시오. | |||
실린더 보어 내부 직경(Ø) | |||
8 | 나머지 실린더 배럴(5)을 점검하고 필요한 경우 측정하십시오. | ||
| 장착 | ||
9 | 엔진 회전 장치를 분리하십시오. | ||
TDC 인스펙션 홀 잠금 커버를 플라이 휠 하우징에 연결하는 볼트 | |||
10 | 실린더 헤드를 장착하십시오. |

904 589 04 63 00
회전 장치
001 589 53 21 00
다이얼 게이지
참조 문서
- ah0000n500001h 불순물 및 이물질에 의한 손상 방지 지침
- ah0140n000103a 실린더 벽 평가에 관한 지침
- ar0130w5800md 실린더 헤드 탈, 장착
- ar0330w160003md