05-2910 Ventilsitzringe bearbeiten
Vorausgegangene Arbeit: Ventilführungen geprüft (05-2845) | Arbeits-Nr. der Arbeitstexte und Arbeitswerte bzw. Standardtexte und Richtzeiten |
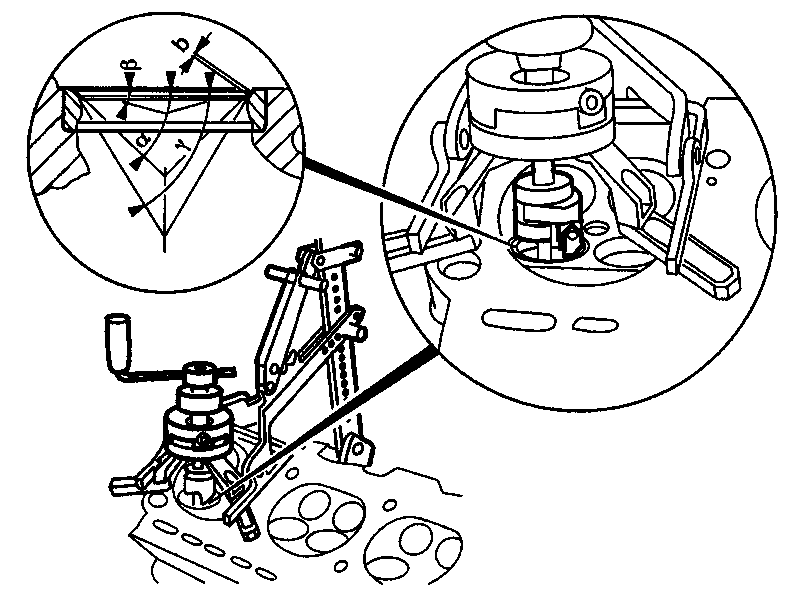
P05-5456-57
Ventilsitze | bearbeiten. Hinweis Bedienungsanleitung des Werkzeugherstellers beachten. Fa. SERDI Formdrehstahl Nummer 41196 verwenden. Fa. Hunger Drehstahl Nummer 23m oder 24m verwenden. |
Maße | entsprechend Tabelle einhalten. |
Dichtheit mit eingebautem Ventil | prüfen. |
Ventilsitzbreite (b) | messen. Hinweis Falls erforderlich, Ventilsitzbreite (b) mit Korrekturstählen (Fa. Hunger) 23m und 24m korrigieren, (Winkel a und b). |
Ventile | einsetzen und Abstand von Ventilschaftende bis Nockenwellenlager-Grund messen, siehe (01-4180). |
Daten Einlaß-, Auslaßventil
Ventilsitzbreite (b) | 0,90 - 1,10 mm |
Ventilsitzwinkel (a) | 45° |
Korrekturwinkel oben (b) | 30° |
Korrekturwinkel unten (g) | 60° |
Zulässige Rundlaufabweichung | 0,03 mm |
Handelsübliche Werkzeuge
Ventilsitz-Drehgerät | z. B. Fa. SERDI GmbH |
Formdrehstahl | z. B. Fa. SERDI GmbH |
Zylinderkopf-Spannvorrichtung | z. B. Fa. Hunger |
Ventilsitz-Drehgerät | z. B. Fa. Hunger |
Prüfsatz für Ventilsitze | z. B. Fa. Hunger |
Drehstähle für Ventilsitz und | z. B. Fa. Hunger |
Referenzierte Dokumente
- ra01001040010x 0010 - Allgemein: Motoren- und Typenübersicht Motor 104
- ra01001044180x 4180 - Zylinderkopf-Trennfläche prüfen, planbearbeiten Motor 104
- ra05001042845x 2845 - Ventilführungen prüfen Motor 104
- ra0500104ta00x Technische Änderungen: Triebwerk, Motorsteuerung, Ventile, Riementrieb Motor 104