03-4352 Kurbelwelle ausbauen, lagern und einbauen
Vorausgegangene Arbeiten: Motor ausgebaut (01-2200). Ölwanne ausgebaut (01-7500). Steuergehäusedeckel ausgebaut (01-8000). Kolben ausgebaut (03-7081). Starter ausgebaut (15-7100). Ölpumpe ausgebaut (18-6023). |

1 | Sechskantschraube | mit Dichtmittel Hylomar SQ 32M abdichten. |
2 | Nierendeckel | |
3 | Dichtung | erneuern. |
4 | Steuergehäuse | |
5 | Einspritzpumpe | |
5 a | Sechskantschraube | 45 Nm, Ringschlüsseleinsatz 000 589 68 03 00. |
5 b | O-Ring | erneuern. |
6 | Dichtung | erneuern, mit Dichtungsmittel Curil T abdichten. |
7 | Sechskantschraube | 60 Nm. |
8 | Druckscheibe | |
9 | Sechskantschraube | 35 Nm. |
10 | Befestigungsschraube | 300 Nm. |
11 | Spritzversteller | |
12 | Distanzscheibe | |
13 | Paßfeder |

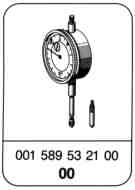
14 | Kurbelwelle | Daten siehe "A". Fallhärteprüfer: 000 589 20 21 00 Meßuhr: 001 589 53 21 00 Meßuhrhalter: 363 589 02 21 00 |
15 | Pleuellagerschalen | Daten siehe "C". |
16 | Hauptlagerschalen | Daten siehe "B". Meßuhr: 001 589 53 21 00, Laufflächen mit Motorenöl einstreichen. |
17 | Paßlagerschalen | Daten siehe "B". Meßuhr: 001 589 53 21 00, Laufflächen mit Motorenöl einstreichen. |
18 | Kurbelwellenlagerdeckel | |
18 a | Paßstifte | 9,5 mm Überstand. |
19 | Hauptlagerschraube | 1. Stufe 80 bis 90 Nm, 2. Stufe 90° bis 100° Drehwinkel, |
20 | Kurbelwellenlagerdeckel | Trennfläche mit Dichtmittel Dirko Transparent abdichten. |
21 | Sicherungsstift | |
22 | Gewebedichtringe | erneuern, Überstand 0,8 bis 1,1 mm wird je zur Hälfte auf das Zylinderkurbelgehäuse und den Kurbelwellenlagerdeckel verteilt. Mit Mehrzweckfett einstreichen Fixierplatte 352 589 02 31 00. |
23 | Schwungradgehäuse | |
24 | Sechskantschraube | |
25 | Sechskantschraube | |
26 | Schwungrad | |
27 | Dehnschraube | Schraubenlänge bis 28 mm 1. Stufe 30 bis 40 Nm 2. Stufe 90° bis 110° Drehwinkel Schaftlänge max. 26,3 mm Schraubenlänge von 31 bis 48 mm 1. Stufe 50 bis 60 Nm 2. Stufe 90° bis 110° Drehwinkel Schaftlänge max. 31,3 / 35,0 / 36,8 / 38,8 / 44,3 / 47,3 mm Schraubenlänge von 53 bis 78 mm 1. Stufe 80 bis 90 Nm 2. Stufe 90° bis 110° Drehwinkel Schaftlänge max. 53,0 / 62,5 / 76,3 mm |

Axialspiel der Kurbelwelle Paßlager 0,190 bis 0,290
Pleuellager 0,100 bis 0,400
Radialspiel der Kurbelwelle Hauptlager 0,042 bis 0,108
Paßlager 0,050 bis 0,108
Pleuellager 0,041 bis 0,100
Zulässige Unrundheit der Haupt- Grenzwert 0,01
und Pleuellagerzapfen
Zulässige Konizität Hauptlagerzapfen 0,01
Pleuellagerzapfen 0,005
Zulässiger Seitenschlag Paßlagerzapfen 0,02
Übergangsradien Hauptlagerzapfen 3,5 bis 4,0
Paßlager 4,0 bis 4,5
Härte der Kurbelwellen- und Pleuellagerzapfen (Rockwellhärte) 53 bis 59 HRC
Nach Lagerschäden und bei starkem Lagerverschleiß,
auf zwei Drittel des Umfanges mind. 46 HRC
Zulässige Unwucht 30 cmp
Balligkeit Hauptlagerzapfen 0 bis 0,004
Pleuellagerzapfen 0 bis 0,04

Daten "C" (Pleuellagerschalen)
Standard | Abmaß 0,1 | Abmaß 0,25 | Abmaß 0,5 | Abmaß 0,75 | Abmaß 1,0 | |
Wanddicke für einbaufertige Lagerschalen | 2,472 2,462 | 2,522 2,512 | 2,597 2,587 | 2,722 2,712 | 2,847 2,837 | 2,972 2,962 |
Durchmesser der Lagerbohrung im eingebauten Zustand | 60,095 60,056 | 59,995 59,956 | 59,845 59,806 | 59,595 59,556 | 59,345 59,306 | 59,095 59,056 |



Sonderwerkzeuge
Hinweis
Die bisherige Fixierplatte Teil-Nr. 352 589 01 31 00 kann zum Umarbeiten an die Firma:
Ludwig Weyland GmbH
Lotschstr. 11
76829 Landau
eingesandt werden.

Ausbauen
1 Nierendeckel (2) abbauen.

2 Motor in Drehrichtung soweit durchdrehen, bis die Markierung Nockenwelle zur Kurbelwelle übereinstimmt.
Hinweis
Der mit "1" gekennzeichnete Zahn des Kurbelwellenrades muß zwischen den ebenfalls mit
"1-1" gekennzeichneten Zähnen des Spritzverstellers stehen.
3 Einspritzpumpenrad zum Steuergehäuse markieren (Pfeil).

4 Sechskantschrauben (5a) am Einspritzpumpenflansch herausschrauben.

Hinweis
- Sechskantmuttern (5c) lösen, Einspritzpumpe vom Zylinderkurbelgehäuse wegschwenken.
- Zuerst Sechskantschraube (5a) (Pfeil) zwischen der Einspritzpumpe und dem Zylinderkurbelgehäuse mit dem Ringschlüsseleinsatz Teil-Nr. 000 589 68 03 00 herausschrauben.

Hinweis
Beim Motor OM 366 LA muß zusätzlich die Abstützung (Pfeil) an der Einspritzpumpe ausgebaut werden.
5 Einspritzpumpe mit Flansch am Motor befestigen, O-Ring abnehmen.
Hinweis
Die Einspritzleitungen dürfen nicht verbogen werden.

6 Befestigungsschraube (10) für Spritzversteller (11) herausschrauben.
7 Spritzversteller (11) abziehen und Paßfeder abnehmen.

8 Distanzscheibe (12) und Druckscheibe (8) für Nockenwelle abbauen.
9 Steuergehäuse (4) abbauen. Dichtung abnehmen.

10 Motor mit geschlossenem Schwungradgehäuse.
10.1 Einbaulage Schwungrad zur Kurbelwelle kennzeichnen (Pfeil).
10.2 Dehnschrauben (27) vom Schwungrad herausschrauben.
10.3 Schwungrad abziehen.

10.4 Sechskantschrauben herausschrauben.
10.5 Schwungradgehäuse (23) ausbauen.

11 Hauptlagerschrauben (19) der Kurbelwellenlagerdeckel (18,20) herausschrauben.
12 Kurbelwellenlagerdeckel mit einem Kunststoffhammer lösen und abnehmen.

Hinweis
Um Verwechslungen zu vermeiden, müssen die
Kurbelwellenlagerdeckel und die Lagerschalen der Hauptlager, der Reihenfolge entsprechend, gekennzeichnet werden.

13 Kurbelwelle (14) aus dem Zylinderkurbelgehäuse heben.

14 Hauptlagerschalen (16,17) aus dem Zylinderkurbelgehäuse und den Hauptlagerdeckeln herausnehmen und kennzeichnen.

15 Gewebedichtring (22) und Sicherungsstift (21) aus dem Zylinderkurbelgehäuse und dem Kurbelwellenlagerdeckel (20) ausbauen.
16 Alle Teile auf Beschädigung und Verschleiß prüfen.

Lagern
Hinweis
Die Hauptlagerschalen für die Kurbelwelle werden ab Werk einbaufertig geliefert. Nacharbeiten dürfen an den Lagerschalen nicht vorgenommen werden.
1 Lagerstellen im Zylinderkurbelgehäuse und in den Kurbelwellenlagerdeckeln mit Fensterleder reinigen.

2 Lagerzapfen der Kurbelwelle ausmessen.
Maße siehe Daten "A".
3 Lagerschalen in richtiger Reihenfolge in das Zylinderkurbelgehäuse und in die Kurbelwellenlagerdeckel einlegen.
Hinweis
Darauf achten, daß die Sicherungsnasen der Lagerschalen in den Nuten und in den Grund-bohrungen einwandfrei sitzen.

Hinweis
Die Hauptlagerschalen im Zylinderkurbelgehäuse sind mit einer Ölbohrung versehen und müssen mit der Schmierbohrung im Zylinderkurbelgehäuse übereinstimmen (Pfeile).
4 Kurbelwellenlagerdeckel auf das Zylinderkurbelgehäuse aufsetzen. Kennzeichnung beachten.

Hinweis
Konische Paßstifte (18a) im Kurbelwellenlagerdeckel nur paarweise erneuern. Neue Paßstifte (18a) mit der zylindrischen Hälfte in die Kurbelwellenlagerdeckel einbauen, Überstand Maß "A": 9,5 mm.

5 Hauptlagerschrauben (19) festschrauben,
1. Stufe 80 bis 90 Nm,
2. Stufe 90° bis 100° Drehwinkel.

6 Meßuhr am Innenmeßgerät anbauen. Innenmeßgerät 50 bis 100 mm Durchmesser mit Mikrometer 75 bis 100 mm Durchmesser auf das Null-Maß der Hauptlagerbohrung einstellen.
Meßuhr 001 589 53 21 00

7 Hauptlagerbohrung mit eingestelltem Innenmeßgerät 50 bis 100 mm Durchmesser an drei Stellen messen (senkrecht und je etwa 30° von den Trennstellen nach oben und unten entfernt).
Hinweis
Die in den Daten "B" angegebenen Werte müssen eingehalten werden.

8 Kurbelwellenlagerdeckel (18,20) wieder abbauen und Paß- und Hauptlagerschalen aus dem Zylinderkurbelgehäuse herausnehmen.

Lagern und Einbauen
1 Ölkanäle der Kurbelwelle (14) mit Drahtbürste reinigen und ausblasen.
2 Ölkanäle von der Ölpumpe her ausblasen.
3 Kurbelwellenlagerzapfen, Hauptlagerschalen und Lagersitze mit Fensterleder reinigen.

4 Kurbel- und Pleuellagerzapfen mit Fallhärteprüfer prüfen. Härte siehe Daten "A".
Hinweis
Eine Umrechnungstabelle liegt dem Fallhärteprüfer bei.
Fallhärteprüfer 000 589 20 21 00

5 Sicherungsstift (21) im Zylinderkurbelgehäuse und im Kurbelwellenlagerdeckel mit einem Alu-Dorn einsetzen.
Hinweis
Spitze des Sicherungsstiftes zeigt aus der Bohrung und darf nicht beschädigt werden.

6 Neuen Gewebedichtring (22) exakt in die Fixierplatte einlegen.
Hinweis
Beide Enden des Gewebedichtringes (22) müssen an der Fixierplatte anliegen.
Fixierplatte 352 589 02 31 00

7 Fixierplatte ansetzen und Gewebedichtring in das Zylinderkurbelgehäuse einpressen. Fixierplatte abnehmen.
Fixierplatte 352 589 02 31 00
8 Gewebedichtring auf richtige Länge abschneiden.
Hinweis
- Der Überstand (Überdeckung) 0,8 bis 1,1 mm wird je zur Hälfte auf das Zylinderkurbelgehäuse und den Kurbelwellenlagerdeckel verteilt.
- Nach der Montage des Kurbelwellenlagerdekkels muß eine Überdeckung der beiden Gewebedichtringe von 0,8 bis 1,1 mm vorhanden sein.

8.1 Damit ein exakter Überstand erreicht wird, entsprechende Ventillehre auswählen und als Abstandsmaß auf das Zylinderkurbelgehäuse auflegen.
8.2 Gewebedichtring vor dem endgültigen Ablängen an 3 Seiten (Pfeile) einschneiden, wodurch verhindert wird, daß er beim endgültigen Abschneiden ausfranst.
8.3 Gewebedichtring mit einem scharfen Messer, von der noch nicht angeschnittenen Seite her, abschneiden.

9 Neuen, zweiten Gewebedichtring (22) in die Fixierplatte einlegen. Fixierplatte auf den Kurbelwellenlagerdeckel ansetzen und Gewebedichtring (22) einpressen. Fixierplatte abnehmen.
Fixierplatte 352 589 02 31 00
10 Gewebedichtring auf richtige Länge abschneiden.
Hinweis
- Der Überstand (Überdeckung) 0,8 bis 1,1 mm wird je zur Hälfte auf das Zylinderkurbelgehäuse und den Kurbelwellenlagerdeckel verteilt.
- Nach der Montage des Kurbelwellenlagerdekkels muß eine Überdeckung der beiden Gewebedichtringe von 0,8 bis 1,1 mm vorhanden sein.

10.1 Damit ein exakter Überstand erreicht wird, entsprechende Ventillehre auswählen und als Abstandsmaß auf den Kurbelwellenlagerdeckel auflegen.
10.2 Gewebedichtring vor dem endgültigen Ablängen an 3 Seiten (Pfeile) einschneiden, wodurch verhindert wird, daß er beim endgültigen Abschneiden ausfranst.
10.3 Gewebedichtring mit einem scharfen Messer, von der noch nicht angeschnittenen Seite her, abschneiden.

11 Gewebedichtringe (22) im Zylinderkurbelgehäuse und im Kurbelwellenlagerdeckel (20) mit Heißlagerfett bestreichen.
12 Kurbelwellenlagerdeckel mit Gewebedichtring probeweise einbauen und festschrauben (Voranzug), 90 Nm.
13 Kurbelwellenlagerdeckel wieder abbauen und Gewebedichtringe am Stoß auf lose oder abgequetschte Fasern kontrollieren, gegebenenfalls mit einem scharfen Messer abtrennen.
14 Hauptlagerschalen in richtiger Reihenfolge in das Zylinderkurbelgehäuse und in die Kurbelwellenlagerdeckel einlegen.
Hinweis
Darauf achten, daß die Sicherungsnasen der Hauptlagerschalen in den Nuten und in den Grundbohrungen einwandfrei sitzen.
Hinweis
Die Hauptlagerschalen im Gehäuse sind mit einer Ölbohrung versehen und müssen mit der Schmierbohrung im Zylinderkurbelgehäuse übereinstimmen (Pfeile).

15 Nut und Trennfläche am hinteren Kurbelwellenlagerdeckel (20) mit Dichtmittel Dirko Transparent einstreichen.
Hinweis
- Die mit Dichtmittel zu bestreichenden Flächen müßen fettfrei sein.
- Die Trennflächen der Gewebedichtringe dürfen nicht mit Dichtmittel bestrichen werden.
16 Lauffläche der Hauptlagerschalen mit Motorenöl einölen.
17 Kurbelwelle (14) in die Hauptlagerschalen einlegen.

18 Schaftlänge der Hauptlagerschrauben (19) messen.
Hinweis
Die Hauptlagerschrauben (19) dürfen bis zu einer max. Schaftlänge von 123,0 mm wieder verwendet werden.

19 Kurbelwellenlagerdeckel (18,20) mit Lagerschalen aufsetzen. Darauf achten, daß die Markierungen der zusammengehörigen Lager übereinstimmen.
Hinweis
Konische Paßstifte (18a) in den Kurbelwellenlagerdeckeln nur paarweise erneuern. Neue Paßstifte (18a) mit der zylindrischen Hälfte in die Kurbelwellenlagerdeckel einbauen, Überstand Maß "A": 9,5 mm.
20 Hauptlagerschrauben (19) festschrauben,
1. Stufe 80 bis 90 Nm,
2. Stufe 90° bis 100° Drehwinkel.

21 Meßuhr und Meßuhrhalter am Steuergehäuse bzw. Zylinderkurbelgehäuse anbauen. Axialspiel der Kurbelwelle (Paßlager) messen,
0,190 bis 0,290 mm.
Meßuhr 001 589 53 21 00
Meßuhrhalter 363 589 02 21 00

22 Steuergehäuse (4) mit neuer Dichtung (6) an Zylinderkurbelgehäuse anbauen.
Hinweis
Dichtung (6) motorseitig mit Dichtmittel (Curil T) bestreichen.
23 Sechskantschrauben (7) festschrauben,
60 Nm.
24 Druckscheibe (8) für Nockenwelle einbauen. Sechskantschraube (9) festschrauben,
35 Nm.
25 Distanzscheibe (12) und Paßfedern aufschieben.
26 Motor mit geschlossenem Schwungradgehäuse.
26.1 Schwungradgehäuse (23) anbauen und mit den Sechskantschrauben festschrauben.

26.2 Dehnschrauben (27) messen und am Gewinde und der Auflagefläche einölen.
Schraubenlänge bis 28 mm
Schaftlänge max. 26,3 mm
Schraubenlänge von 31 bis 48 mm
Schaftlänge max. 31,3 / 35,0 / 36,8 / 38,8 / 44,3 / 47,3 mm
Schraubenlänge von 53 bis 78 mm
Schaftlänge max. 53,0 / 62,5 / 76,3 mm
26.3 Schwungrad einbauen, Kennzeichnung beachten.
26.4 Dehnschraube (27) über Kreuz festschrauben,
Schraubenlänge bis 28 mm
1. Stufe 30 bis 40 Nm
2. Stufe 90° bis 110° Drehwinkel
Schraubenlänge von 31 bis 48 mm
1. Stufe 50 bis 60 Nm
2. Stufe 90° bis 110° Drehwinkel
Schraubenlänge von 53 bis 78 mm
1. Stufe 80 bis 90 Nm
2. Stufe 90° bis 110° Drehwinkel
Hinweis
Schwungrad gegenhalten.

27 Spritzversteller (11) einbauen.
Hinweis
- Zahnflankenspiel 0,070 bis 0,180 mm.
- Der mit "1" gekennzeichnete Zahn des Kurbelwellenrades muß zwischen den ebenfalls mit
"1-1" gekennnzeichneten Zähnen des Spritzverstellers stehen. Die Markierungen müssen in einer Linie zu dem Zentrum beider Zahnräder stehen.
28 Befestigungsschraube (10) festschrauben, 300 Nm.
29 Einspritzpumpe mit neuem O-Ring im Flansch einbauen (07-8410).
30 Sechskantschraube (5b) festschrauben,
45 Nm.
Hinweis
- Sechskantschraube (5a) zwischen der Einspritzpumpe und dem Zylinderkurbelgehäuse mit dem Ringschlüsseleinsatz Teil-Nr. 000 589 68 03 00 festschrauben.
- Sechskantschrauben (5b) erst nach der Förderbeginnprüfung festschrauben.

Hinweis
Die Einspritzpumpenrad-Markierung muß mit der Steuergehäuse-Markierung übereinstimmen (Pfeil).
31 Förderbeginn prüfen und einstellen
(07-8234).
Hinweis
Bei Motor OM 366 LA zusätzlich die Abstützung (Pfeil) festschrauben.
32 Nierendeckel (2) mit neuer Dichtung (3) montieren.
Hinweis
Sechskantschrauben (1) mit Dichtmittel Hylomar SQ 32M abdichten.
Referenzierte Dokumente
- ra00343640002x 0002 - Allgemein: Motorbaumuster Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra00343640004x 0004 - Allgemein: Sonderwerkzeuge Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra00343640005x 0005 - Allgemein: Technische Daten Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra00343640010x 0010 - Allgemein: Anziehdrehmomente Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra00343640901x 0901 - Instandsetzung von Gewindebohrungen durch Heli-Coil Einsätze Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra01343642200x 2200 - Motor aus- und einbauen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra01343647500x 7500 - Ölwanne aus- und einbauen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra01343648000x 8000 - Steuergehäusedeckel aus- und einbauen, abdichten Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra03343647081x 7081 - Kolben aus- und einbauen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra07343648234x 8234 - Förderbeginn prüfen und einstellen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra15343647100x 7100 - Starter aus- und einbauen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357
- ra18343646023x 6023 - Ölpumpe aus- und einbauen Motor OM 364 LA, 366 LA, EURO II, Bm. 354, 357