
201 589 00 51 00
Schweißpunktfräser
Werkstatt-Einrichtungen
WE58.40-Z-1001-03A | Bohrmaschine (Elektr./Druckluft) |
WE58.40-Z-1003-03A | Winkelschleifer (Elektr./Druckluft) |
WE58.40-Z-1004-03A | Karosseriesäge (Elektr./Druckluft) |
WE58.40-Z-1005-03A | Naß-/Trockensauger |
Reparaturmittel
Nummer | Bezeichnung | Bestell-Nummer |
BR00.45-Z-1001-07A | Zinkstaubfarbe-punktschweißbar | A 000 986 34 42 |

D64.30-0010-02
D64.30-0009-02
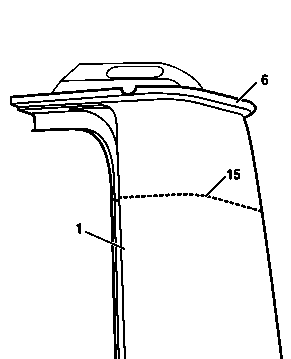
1 Trennlinie (gestrichelte Linie, 15) entlang der Regenrinne (6) mit einem Abstand von ca. 100 mm anzeichnen.
2 Ecksäulenbeplankung außen rechts (1) entlang der angezeichneten Trennlinie (gestrichelte Linie, 15) trennen.
3 Bohrstelle (17) mit folgenden Maßen anzeichnen:
a = ca. 10 mm,
b = ca. 10 mm.
4 Angezeichnete Bohrstelle (17) mit
6mm durchbohren.

D64.30-0011-03
D64.30-0016-03
5 Sieben Bohrstellen (19) an den vorgezeichneten Stellen mit 6 mm durchbohren.
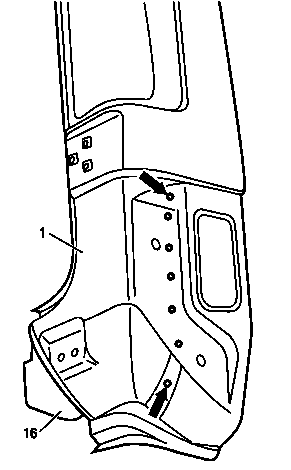
6 Schweißpunkte aus der Ecksäulenbeplankung außen rechts (1) fräsen (Pfeile) und Versteifungsblech (16) entfernen.
D64.30-0013-02
D64.30-0012-02
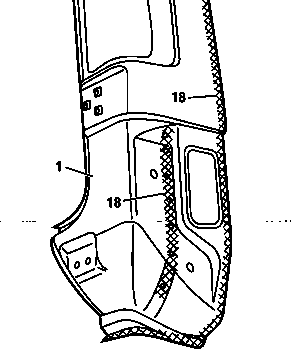
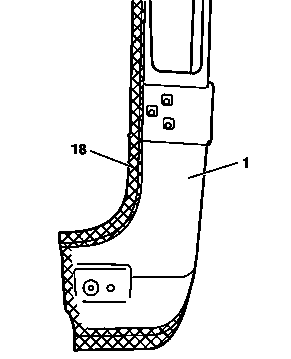
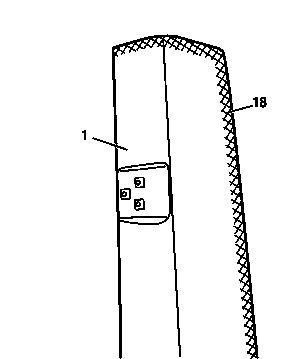
7 Ecksäulenbeplankung außen rechts (1) am gekennzeichneten Bereich (18) beidseitig blankschleifen und mit Zinkstaubfarbe streichen.

D64.30-0015-02
D64.30-0014-02
8 Ecksäulenbeplankung außen rechts (1) am gekennzeichneten Bereich (18) beidseitig blankschleifen und mit Zinkstaubfarbe streichen.
9 Ecksäulenbeplankung außen rechts (1) einpassen, ausrichten und festklemmen.