
201 589 00 51 00
Schweißpunktfräser
Handelsübliche Werkzeuge
Nummer | Bezeichnung | |
WH58.30-Z-1002-01A | Kugelfräser, Ø 12 mm | |
WH58.30-Z-1006-01A | Schweißpunktlöser Vario Drill WS 91 | |
WH58.30-Z-1001-03A | Runddrahtbürste, gezopft, Ø 70 mm | |
WH58.30-Z-1021-04A | Trennscheibe, Ø 65 mm, 80m/s, (max. 23.500 /min) | |
WH58.30-Z-1024-04A | Schleifblatt, Ø 115 mm, 80m/s, (max. 13.250 /min) |
Werkstatt-Einrichtungen
WE58.40-Z-1001-03A | Bohrmaschine (Elektr./Druckluft) |
WE58.40-Z-1002-03A | Geradschleifer (Elektr./Druckluft) |
WE58.40-Z-1003-03A | Winkelschleifer (Elektr./Druckluft) |
WE58.40-Z-1004-03A | Karosseriesäge (Elektr./Druckluft) |

P63.20-0215-08
1 Trennstelle auf Beplankung A-Säule (13) nach Maß "c" anreißen, trennen (gestrichelte Linie).
2 Schweißpunkte aus Beplankung A-Säule (13) fräsen (Pfeile).
Maße: c = 130 mm
d = 240 mm
3 Trennstelle auf Verstärkung A-Säule (83) nach Maß "d" anreißen, trennen (gestrichelte Linie).
4 Schweißpunkte aus Verstärkung A-Säule (83) fräsen (Pfeile).
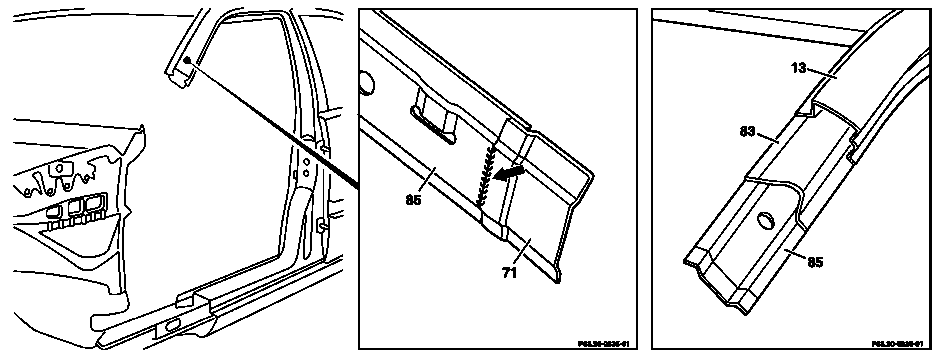
P63.20-0218-08
5 Schweißnaht zwischen Innenteil A-Säule unten (71) und oben (85) trennen (Pfeil).
6 Anschlußstellen der Neuteile in den Bereichen (13, 83, und 85) blankmachen.

P63.20-0221-06
7 Anschlußstellen der Neuteile an Stirnwand (2), am Boden (9) und am Radeinbaublech (21) blankmachen.