Weitere Informationen sind dem übergeordneten Kundendienst Dokument zu entnehmen.
Sicherheitshinweise im übergeordneten KD-Dokument sind zu beachten.
Die nachfolgenden Arbeitsschritte sind an Typ 907.6 mit Code T16 (Schiebetür rechts) an rechter Fahrzeugseite dargestellt und müssen bei Fahrzeugen mit Code T19 (Schiebetür links) mit Beschädigung auf der linken Fahrzeugseite analog durchgeführt werden.

1 | Schweißpunkte an B-Säule innen Mitte (1) frei legen (Bereiche A und B). |
Handelsübliche Geräte/Werkzeuge |
2 | Schweißpunkte an B-Säule innen Mitte (1) abfräsen (Bereiche A und B). |
Handelsübliche Geräte/Werkzeuge |
3 | Beschädigte B-Säule innen Mitte (1) abnehmen. |
D63.20-1536-06
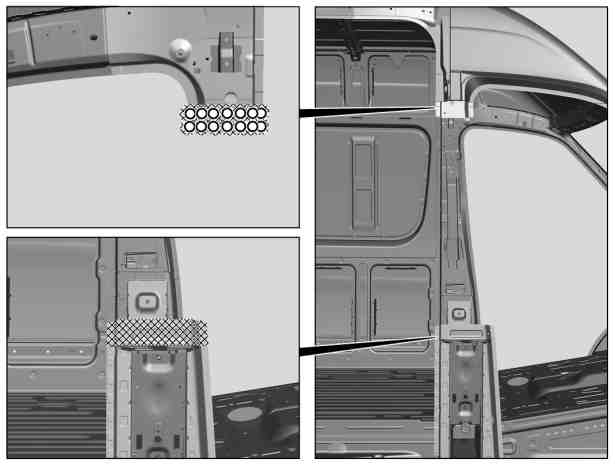
4 | Anschlussflächen in karierten Bereichen und um Löcher blank schleifen. |
Punktflansche beidseitig blank schleifen. |
Handelsübliche Geräte/Werkzeuge |
5 | Schleif- und Frässpäne entfernen. |
Handelsübliche Geräte/Werkzeuge |
6 | Zinkstaubfarbe an Innenseiten der Punktflansche auftragen. |
D63.20-1537-06