Weitere Informationen sind dem übergeordneten Kundendienst Dokument zu entnehmen.
Sicherheitshinweise im übergeordneten KD-Dokument sind zu beachten.
Die nachfolgenden Arbeitsschritte sind an der linken Fahrzeugseite dargestellt und müssen bei Fahrzeugen mit Beschädigung auf der rechten Fahrzeugseite analog durchgeführt werden.
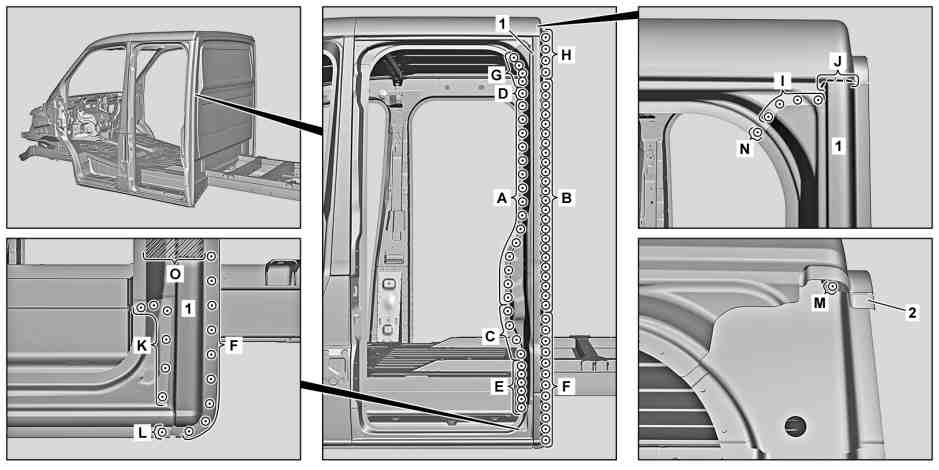
D63.20-1530-09
1 | Trennstelle an Beplankung C-Säule (1), wie dargestellt, anzeichnen (Bereich J). |
2 | Beplankung C-Säule (1) an Trennstelle trennen (Bereich J). |
Trennschnitt nicht zu tief ausführen. |
Handelsübliche Geräte/Werkzeuge |
3 | Schweißpunkte an Beplankung C-Säule (1) frei legen (Bereiche A, B, C, D, E, F, G, H, I, K, L und N). |
Handelsübliche Geräte/Werkzeuge |
4 | Schweißpunkte an Beplankung C-Säule (1) abfräsen (Bereiche A, B, C, D, E, F, G, H, I, K, L und N). |
Handelsübliche Geräte/Werkzeuge |
Wenn Innenteil C-Säule erneuert wird, |
|
Schweißpunkte durch 2 Blechstärken abfräsen (Bereiche B, C und D). |
5 | Beplankung C-Säule (1) im schraffierten Bereich (Bereich O) erwärmen. |
6 | Beschädigte Beplankung C-Säule (1) abnehmen. |
7 | Schweißpunkt an Beplankung C-Säule (1) frei legen (Bereich M). |
Handelsübliche Geräte/Werkzeuge |
8 | Schweißpunkt an Beplankung C-Säule (1) abfräsen (Bereich M). |
Handelsübliche Geräte/Werkzeuge |
9 | Reststück Beplankung C-Säule (2) abnehmen. |

10 | Anschlussflächen in karierten Bereichen und um Löcher blank schleifen. |
Punktflansche beidseitig blank schleifen. |
Handelsübliche Geräte/Werkzeuge |
11 | Schleif- und Frässpäne entfernen. |
Handelsübliche Geräte/Werkzeuge |
12 | Zinkstaubfarbe an Innenseiten der Punktflansche auftragen. |
D63.20-1531-06
Referenzierte Dokumente
- ws5400p0049b 000 588 00 84 00 Heißluftpistole