
1 | Den Pilot (Ø 8 mm) (2) in die Ventilführung (1) einführen, bis der Anschlag (Pfeil) der Druckzange (3) die Ventilführung (1) berührt |
Ggf. die Druckzange nach unten ( 3) mit einem Schraubendreher anziehen und mit dem Piloten (8 mm Ø) (2) oben und unten am eingesetzten Zapfen festschrauben. |
W05.30-0007-01

2 | Den Drehmeißel (16) am Drehgerät (4) befestigen |
W05.30-0013-01

3 | Öl auf den Piloten (8 mm Ø) (2) auftragen und die Bohrmaschine (4) über den Piloten (8 mm Ø) (2) führen, bis der Anschlagbolzen (7) auf dem Piloten (8 mm Ø) (2) aufliegt oder den Drehmeißel (16) am Zylinderkopf berührt |
Der Drehmeißel (16) darf den Zylinderkopf nicht berühren, da der Hartmetalleinsatz beschädigt werden kann. |
4 | Den Schnellantrieb (5) drehen, bis sich der Drehmeißel (16) horizontal über die Perforation bewegt hat und dann die Bohrmaschine (4) nach unten drücken, bis der Drehmeißel (16) den Zylinderkopf berührt |
W05.30-0014-01

5 | Die Bohrmaschine (4) halten, die Sicherungsschraube (6) vom Anschlagbolzen (7) lösen, die Bohrmaschine (4) vorsichtig absenken und die Druckschraube (6) anziehen |
6 | Durch Drehen der Nutschraube (8) den Drehmeißel (16) so nach oben positionieren, dass er frei ist |
7 | Die Schwingführung (9) waagerecht in der Mitte der Führung befestigen und mit einer Ringzange (10) befestigen |
Die Bohrmaschine (4) muss sich wie zuvor drehen. Dabei muss die Arbeitstiefe (X) zwischen der oberen Nutschraube (11) und der Lünettenhalterung (9) eingestellt werden. |
Berechnung des Einstellmaßes (G). Beispiel: Hauptbohrung (B) = 35 mm; Pilotendurchmesser (F) = 14,55 mm; Einstellmaß (G) = (B + F) / 2; Einstellmaß (G) = (35 mm + 14,55 mm) / 2 = 24,775 mm. |
W05.30-0015-12

8 | Die Schraublehre mit dem Einstellmaß (G) einstellen |
9 | Die Schnellregelung (5) lösen, die Bohrmaschine (4) leicht anheben und die Schraublehre auf den Piloten (8 mm Ø) (2) setzen |
10 | Mit der Schnellregelung (5) den Drehmeißel (16) auf die Einstellgröße (G) einstellen und die Schnellregelung (5) anschrauben |
Es wird empfohlen, den Drehmeißel (16) für den ersten Durchgang um 0,1 mm kleiner im Durchmesser einzustellen. |
W05.30-0016-01

11 | Die Druckschraube (12) lösen, die Anschlagschraube (13) einbauen, bis sie in das Gehäuse passt und die Druckschraube (12) festziehen. |
W05.30-0017-01

12 | Die Nutscheibe (8) mit der Sechskantschraube befestigen |
13 | Wenn der Handhebel (14) gedreht und gleichzeitig die obere Nutscheibe (11) für vertikalen Vorschub gehalten wird, muss die Aufnahme (B) zum Ventilsitzring gedreht werden, bis der Positionierring (Pfeil) das Lünettenlager (9) berührt und den Drehmeißel (16) so oft wie nötig eingestellt werden, bis das angegebene Maß „G“ erreicht wird |
14 | Erneutes Nachschneiden ohne Zusatzverstellung |
W05.30-0018-01

15 | Die Bohrmaschine (4) leicht anheben, den Schnellantrieb (5) lösen und den Drehmeißel (16) zurückbringen |
16 | Durch Drehen des Handhebels (14) und Festhalten der unteren Nutscheibe (15) für horizontalen Vorschub die Unterseite plandrehen, bis die Anschlagschraube (13) die Bohrmaschine (4) berührt. |
17 | Die Bohrmaschine (4) ausbauen |
W05.30-0019-01
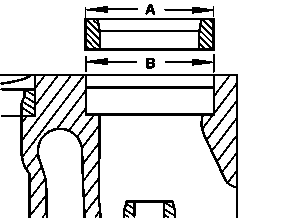
18 | Mit dem Schnelltaster für interne Messungen und der Messuhr die Gehäuselöcher (B) der Ventilsitzringe am Zylinderkopf messen |
Die Störung zwischen dem äußeren Ø des Ventilsitzrings (A) und die Aufnahme im Zylinderkopf (B) muss gewährleistet werden. |
W05.30-0020-01