ar0140s920101sd

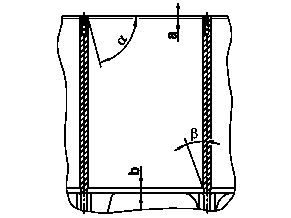
Zylinderbohrungen anfasen

Typ ar · Thema 01.40 · Version 0109 · 2009-12-01

Gültig für: MOTOR 646 im TYP 636, 639

Einordnung

Funktionsgruppe 1 Motor › 01 Motor vollständig, Motorentlüftung, Zylinderkopf, Zylinderkurbelgehäuse › 01.40 Zylinderkurbelgehäuse, Steuergehäusedeckel, Abschlußdeckel — Baureihe 636 · Baureihe 639 · Baureihe 646

EinPAS 15 Motor › 15.15 Verbrennungsmotor komplett/Motorgehäuse/Kurbeltrieb › 15.15.31 Kurbelgehäuse/Ölabscheider/Entlüftung — Baureihe 636 · Baureihe 639 · Baureihe 646

AR01.40-S-9201-01SD

Zylinderbohrungen anfasen

Prüfwerte Zylinderkurbelgehäuse

Nummer

Benennung

Motor 646 im Typ 636, 639

BE01.40-N-1006-02M

Anfasung der Zylinderbohrung an der Zylinderkurbelgehäuse-Trennfläche

mm

0,6 (0,4) 75°

BE01.40-N-1007-02M

Anfasung der Zylinderbohrung am Zylinderauslauf unten

mm

1,575°

Zylinderbohrungen anfasen

S01.40-3012-01

S01.40-3011-01

1 Zylinderbohrungen mit einem geeigneten Werkzeug (z. B. Handfräser) am oberen und unteren Zylinderauslauf anfasen.


2 Untere Kanten der Anfasung mit einem Polierstein entgraten.