Prüfwerte Zylinderkurbelgehäuse
Nummer | Benennung | Motor | ||
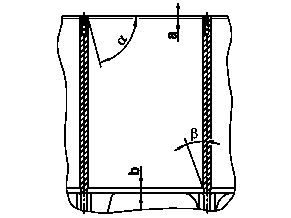
BE01.40-P-1006-02B | Anfasung der Zylinderbohrung an der Zylinderkurbelgehäuse-Trennfläche | mm | 0,6 (0,4)75° | |
BE01.40-P-1011-02B | Anfasung der Zylinderbohrung am Zylinderauslauf unten | mm | 1,520° | |
Prüfwerte Zylinderkurbelgehäuse
Nummer | Benennung | Motor | ||
BE01.40-P-1006-02B | Anfasung der Zylinderbohrung an der Zylinderkurbelgehäuse-Trennfläche | mm | 0,6 (0,4)75° | |
BE01.40-P-1011-02B | Anfasung der Zylinderbohrung am Zylinderauslauf unten | mm | 1,520° | |

P01.40-0229-01
1 Zylinderbohrungen nach dem Bohren bzw. Planbearbeiten mit einem geeignetem Werkzeug (z. B. Handfräser) entsprechend Zeichnung anfasen.
2 Untere Kante der Anfasung mit einem Polierstein egalisieren.

P01.40-0300-01
S01.40-3012-01
3 Wurde die Zylinderlaufbahn bearbeitet, zusätzlich unteren Zylinderauslauf anfasen